Zu meinen Favoriten hinzufügen
Automatische Übersetzung anzeigen
Dies ist eine automatisch generierte Übersetzung. Wenn Sie auf den englischen Originaltext zugreifen möchten,
klicken Sie hier
#Produkttrends
{{{sourceTextContent.title}}}
Ultraschallschweißwandler: Frequenz, Hornanpassung und Fehlerbehebung
{{{sourceTextContent.subTitle}}}
Ultraschallschweißwandler: Frequenz, Hornanpassung und Fehlerbehebung
{{{sourceTextContent.description}}}
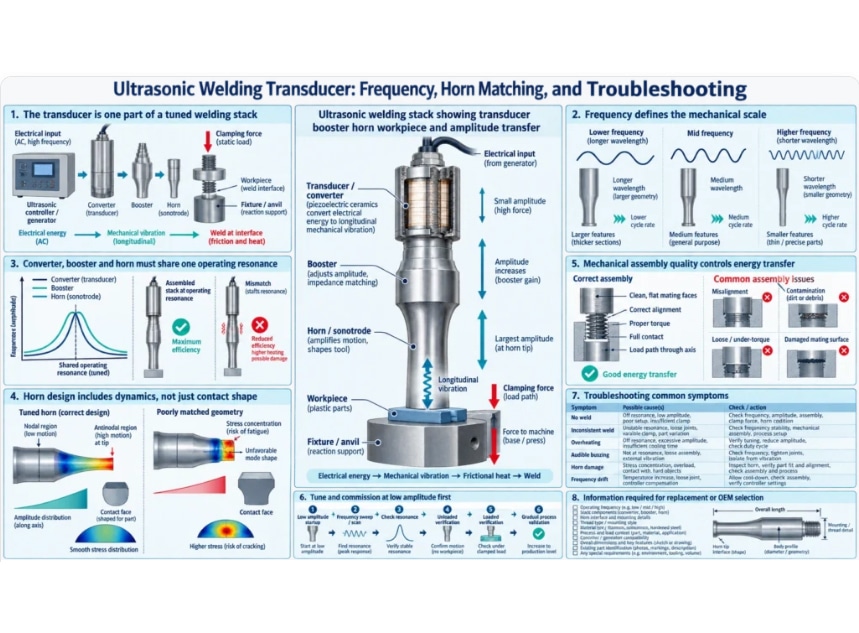
Der Wandler ist ein Bestandteil eines abgestimmten Schweißstapels.
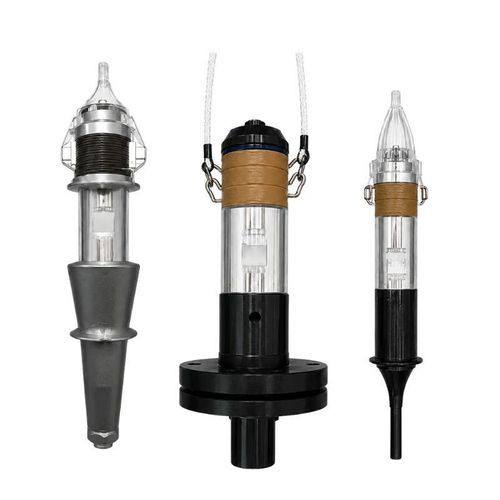
Ein Ultraschallschweißwandler wandelt die Generatorspannung in hochfrequente mechanische Schwingungen um. Er ist in der Regel mit einem Verstärker und einem Horn verbunden, die die Schwingungen übertragen und deren Amplitude auf das Werkstück umwandeln. Wandler, Verstärker, Horn, Schnittstellen, Generator und Halterung arbeiten als ein abgestimmtes System zusammen.
Der Austausch eines Wandlers allein anhand der Frequenz- und Leistungsangaben ist riskant. Resonanz, Impedanz, Kapazität, Lochbild, Schnittstellendurchmesser, Vorspannung, Nennamplitude und Massenbelastung müssen zum vorhandenen System passen. Auch das Prozessmaterial, die Fugenauslegung, die Klemmkraft und die Schweißsteuerung bestimmen das Ergebnis.
Die Frequenz bestimmt den mechanischen Maßstab
Systeme mit niedrigerer Frequenz, wie z. B. 20 kHz, unterstützen üblicherweise größere Hörner, größere Auslenkungen und das Hochleistungs-Industrieschweißen. Bei höheren Frequenzen können kleinere akustische Komponenten verwendet werden, was für kleine oder empfindliche Baugruppen geeignet sein kann. Die Wahl der Frequenz verändert die Wellenlänge und damit die physikalischen Abmessungen jeder Resonanzkomponente.
Der 20-kHz-Schweißwandler BBWD-20KP2000 mit 2000 W ist als Komponente auf Wandlerebene vorgesehen. Seine Nennleistung legt weder die zulässige Horngeometrie noch die Schweißkraft oder die Taktfrequenz einer fertigen Maschine fest.

 Website:
Deep Minds Ultrasonic