Zu meinen Favoriten hinzufügen
Automatische Übersetzung anzeigen
Dies ist eine automatisch generierte Übersetzung. Wenn Sie auf den englischen Originaltext zugreifen möchten,
klicken Sie hier
#Produkttrends
{{{sourceTextContent.title}}}
FALLSTUDIE | NACHRÜSTUNG EINER TROCKNANLAGE FÜR DIE NAßVERARBEITUNG VON LEITERPLATTEN
{{{sourceTextContent.subTitle}}}
Galex schließt die erste Phase der Trocknungsmodernisierung im chinesischen Werk eines führenden österreichischen Leiterplattenherstellers ab
{{{sourceTextContent.description}}}
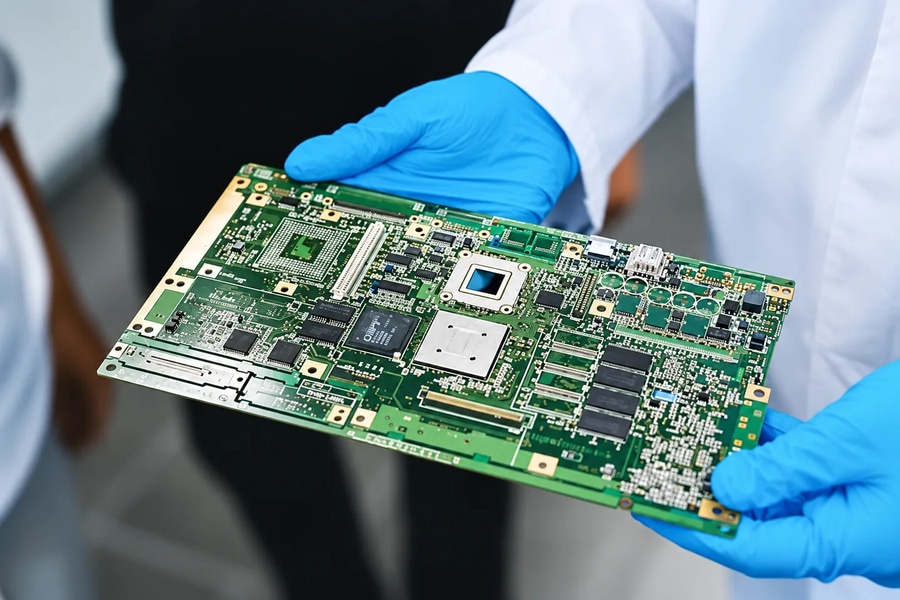
Galex hat die erste Phase einer Nachrüstung der Trocknungsanlage im chinesischen Werk eines führenden österreichischen Herstellers von Leiterplatten abgeschlossen. Mehr als 100 Hochgeschwindigkeits-Turbogebläse haben Seitenkanalgebläse in horizontalen Nassprozessanlagen ersetzt. Eine zweite Phase ist geplant.
Auf einer Nassprozess-Leiterplattenanlage durchlaufen die Leiterplatten die Schritte Ätzen, Entwickeln, Entlacken und Mikroätzen, bevor Hochdruck-Luftmesser die Oberfläche vor dem nächsten Schritt trocknen. Bislang lieferten Seitenkanalgebläse die Luft für diesen Schritt.
Drei Faktoren waren ausschlaggebend für die Umstellung. Seitenkanalgebläse arbeiten an einem festen Betriebspunkt und können den tatsächlichen Bedarf der einzelnen Prozessabschnitte nicht nachverfolgen. Die Trocknungsanforderungen sind nicht einheitlich – Leiterplattendicke, Linienbreite und -abstand sowie die chemischen Zusammensetzungen unterscheiden sich von Abschnitt zu Abschnitt –, sodass ein gemeinsamer Betriebspunkt bedeutet, dass jeder Abschnitt mit der höchsten gemeinsamen Leistung versorgt wird. Zudem laufen Nassprozessanlagen nicht kontinuierlich: Chargenwechsel, Produktwechsel und kurze Stillstände unterbrechen den Durchlauf, doch die Gebläse liefen während dieser Lücken weiterhin mit voller Leistung.
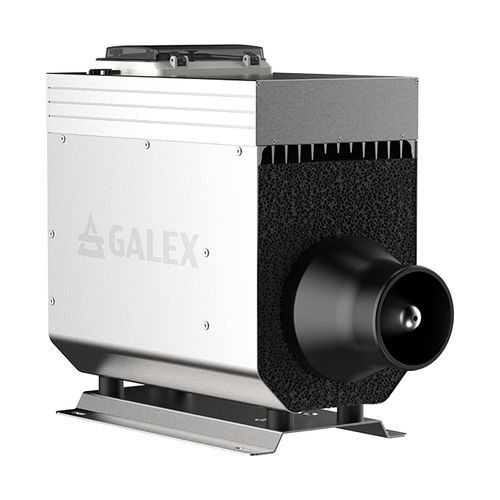
Jedes X7-Gerät ist auf seinen eigenen Prozessabschnitt eingestellt, wobei der Versorgungsdruck auf etwa 1 kPa vom Sollwert abweichen darf. Ein E/A-Modul verbindet die Geräte über potentialfreie Signale mit dem bestehenden Anlagensteuerungssystem und überträgt Start-, Stopp-, Betriebsstatus- und Fehlerrückmeldungen. Die bestehende Steuerungslogik und die Bedienerschnittstelle der Anlage wurden beibehalten.
Die Geräte verwenden Keramikkugellager, wodurch sie während Unterbrechungen im Produktionsrhythmus vollständig zum Stillstand kommen können, anstatt im Leerlauf zu laufen. Der Standby-Verbrauch sinkt auf etwa 50 W, und ein Gerät kehrt innerhalb von zwei Sekunden nach einem Anforderungssignal zu seinem erforderlichen Betriebspunkt zurück.
Der Energieverbrauch in den Trocknungsabschnitten wurde im Vergleich zu den bisherigen Seitenkanalgebläsen um mehr als 50 Prozent gesenkt. Die Amortisationszeit wird auf etwa 7,5 Monate geschätzt. Auf Grundlage der Betriebsergebnisse der ersten Phase hat das Werk eine zweite Phase geplant, die weitere Abschnitte umfasst.

 Website:
Galex Ltd.