
#Neues aus der Industrie
Wie installiert, prüft und testet man ein Laborgasverteilungssystem auf Druck und Dichtheit?
Wie installiert, prüft und testet man ein Laborgasverteilungssystem auf Druck und Dichtheit?
Einführung
Laborgasverteilungssysteme (GDS) leiten hochreine, reaktive, toxische, brennbare und inerte Gase von primären Versorgungsquellen – wie Gasflaschen, Kryo-Dewargefäßen oder Großtanks – direkt zu Analysegeräten (z. B. GC-MS, ICP-MS, LC-MS) und chemischen Reaktoren. In Umgebungen mit hohen und ultrahohen Reinheitsgraden (UHP) kann ein unsachgemäß geplantes oder installiertes Rohrleitungsnetz zu Störungen des Analysesignals, Probenverunreinigungen, Katalysatordegradation oder schwerwiegenden Sicherheitsrisiken wie Bränden, Explosionen, chemischer Asphyxie und Vergiftungen führen.
Die Gewährleistung der Systemintegrität erfordert die strikte Einhaltung von Industriestandards, darunter ASME B31.3 (Prozessrohrleitungen), NFPA 55 (Norm für komprimierte Gase und kryogene Flüssigkeiten), CGA G-4.1 (Reinigungsgeräte für Sauerstoffanwendungen) und SEMI S2/SEMI F19. Dieser Fachartikel beschreibt detailliert die einzelnen Schritte der Installation, Druckprüfung und Dichtheitsprüfung von Reinstgasverteilungsnetzen für Labore.
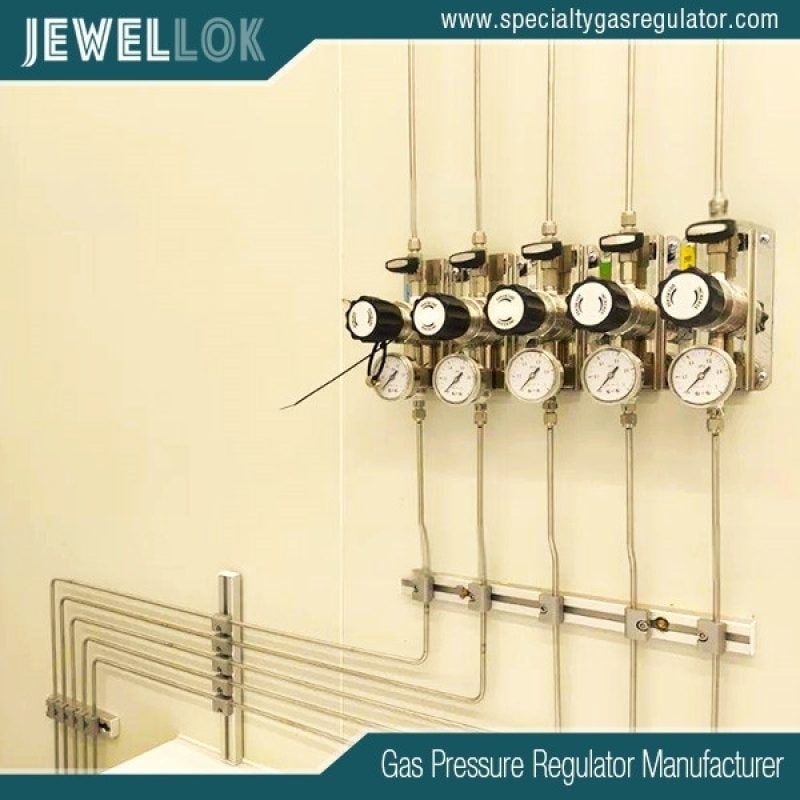
Hersteller von hochreinen Spezialgasreglern
Teil 1: Installationspraktiken für Hochreine Laborgassysteme
1. Materialauswahl und Kompatibilität
Die Wahl geeigneter Rohrleitungen, Schläuche und Bauteilmetallurgie ist entscheidend, um Gaszersetzung, Korrosion und katastrophale Ausfälle zu verhindern.
Edelstahl 316L (nahtlos/elektropoliert): Das Standardmaterial für Hochdruckgase (z. B. Argon, Helium, Wasserstoff, Stickstoff). Edelstahlrohre mit elektropolierter Innenfläche ( Ra ≤ 0.25 µm / 10 µin ) minimieren Oberflächenadsorption und Partikelbildung.
Kupferrohre (ACR / entfettet): Nur geeignet für niedrigreine, nicht korrosive und nicht brennbare Betriebsgase wie Druckluft oder minderwertigen Stickstoff. Kupfer darf aufgrund der Gefahr der Bildung explosiver Kupferacetylide niemals mit Acetylen verwendet werden.
Exotische Legierungen (Hastelloy C-22, Monel, Inconel): Erforderlich für stark korrosive Gase wie trockenes/feuchtes Chlorwasserstoff ( $\text{HCl}$ ), Chlor ( $\text{Cl}_2$ ) und Fluorverbindungen.
Polymere (PTFE, PFA, PVDF): Werden für Anwendungen mit korrosiven Gasen unter niedrigem Druck oder für flexible Anschlussleitungen verwendet, wobei die Permeabilität für analytische Anwendungen im Spurenbereich bewertet werden muss.
2. Vorbereitung und Zuschneiden der Röhren
Eine mangelhafte Rohrendvorbereitung führt zu Graten, Spänen und Verunreinigungen durch Metallpartikel, wodurch Orbitalschweißungen und Kompressionsverschraubungen beeinträchtigt werden.
Zum Schneiden: Verwenden Sie einen hochpräzisen Rohrabschneider oder eine Exzenterrohrsäge mit einem speziellen Edelstahl-Sägeblatt. Verwenden Sie keine herkömmlichen Metallsägen oder Trennscheiben.
Entgraten und Planen: Verwenden Sie ein automatisches elektrisches Rohrplanwerkzeug, um sicherzustellen, dass das Rohrende perfekt rechtwinklig ist ( Abweichung des Schnittwinkels ≤ 0.5^\circ ) und keine inneren oder äußeren Grate aufweist.
Reinigung: Wischen Sie das Innere und Äußere des Rohrs mit fusselfreien Reinraumtüchern ab, die mit Isopropylalkohol in Elektronikqualität (IPA, Reinheit > 99.9 % ) getränkt sind, um Fett, Öle und Partikel zu entfernen.
3. Fügetechniken: Swagelok-Druckschweißen vs. Orbitalschweißen
A. Kompressionsverschraubungen (Doppelklemmringverschraubungen)
Mechanische Doppelklemmringverschraubungen (z. B. Swagelok, Gyrolok, Parker A-LOK) eignen sich ideal für modulare Anschlusspunkte, Ventilverteiler und Druckregler für den Verbrauchsort (POU).
Montageschritt: Schieben Sie das Rohr vollständig in den Anschlusskörper, bis es fest am Anschlag anliegt. Ziehen Sie die Mutter handfest an und ziehen Sie sie anschließend mit einem Gegenschlüssel am Anschlusskörper um die vom Hersteller angegebene Anzahl Umdrehungen fest (typischerweise 1 1/4 Umdrehungen von handfest für Größen über 1/8" bis 1" ).
Inspektion: Vor der Druckbeaufschlagung ist die ordnungsgemäße Verpressung mit Hilfe eines Spaltmessgeräts zu überprüfen.
Twin-Ferrule Compression Assembly Concept:
[Nut] ---> [Back Ferrule] ---> [Front Ferrule] ---> [Fitting Body Shoulder]
B. Automatisches Orbital-WIG-Schweißen
Für dauerhafte, ultra-saubere Schweißnähte wird das automatische Orbital-Wolfram-Lichtbogenschweißen (GTAW) bevorzugt, bei dem keine Schweißzusätze verbraucht werden.
Spülprotokoll: Spülen Sie das Innere der Schläuche kontinuierlich mit hochreinem Argongas (Reinheitsgrad 5.0, $>99.999\%$ ) bei kontrollierter Durchflussrate und kontrolliertem Druck, um eine Oxidation im Inneren („Zuckerung“) zu verhindern.
Schweißparameter: Die Schweißparameter müssen entsprechend Wandstärke und Durchmesser vorprogrammiert werden. Vor den Produktionsschweißungen sind Probenprüfungen durchzuführen.
4. Layout, Unterstützung und Kontaminationsvermeidung
Neigung und Abflusspunkte: Bei geneigtem horizontalem Gas fließt dieses leicht in Richtung der Fallrohre oder Entlüftungsventile, falls eine Kondensation von Flüssigkeiten möglich ist.
Abstände zwischen den Stützen: Die Schläuche werden mit Unistrut-Profilen und gummigepolsterten Klemmen in festgelegten Abständen befestigt (z. B. alle 1.5 m bis 2.0 m bei Schläuchen mit einem Durchmesser von 1/4" bis 1/2" ), um Vibrationen zu absorbieren und Materialermüdung vorzubeugen.
Verschließen: Die offenen Rohrenden müssen bis zum endgültigen Zusammenfügen stets mit Reinraum-Vinylkappen verschlossen sein.
Teil 2: Pneumatische Druckprüfung (Dehn- und Festigkeitsprüfung)
Die Druckprüfung bestätigt die strukturelle Festigkeit der Baugruppe und validiert, dass die Komponenten dem Betriebsdruck standhalten können, ohne zu bersten oder dauerhaft nachzugeben.
Sicherheitshinweis: Die hydrostatische Prüfung mit Wasser führt zu einer Feuchtigkeitsverunreinigung, die sich aus hochreinen Gasleitungen kaum entfernen lässt. Daher muss die pneumatische Prüfung mit trockenem, ölfreiem UHP-Stickstoff oder Argon durchgeführt werden.
+-----------------------------------------------------------------------------------+
| PNEUMATIC TEST SCHEMATIC |
| |
| [ Nitrogen ] ---> [ Pressure ] ---> [ Isolation ] ---> [ Calibrated ] ---> [ System |
| [ Source ] [ Regulator] [ Valve ] [ Gauge ] [ Under Test]
| ^ |
| | |
| [ Relief Valve ] |
+-----------------------------------------------------------------------------------+
1. Berechnung des Prüfdrucks
Gemäß ASME B31.3 (Abschnitt 345.5) muss der pneumatische Prüfdruck ( $P_T$ ) wie folgt berechnet werden:
$$P_T = 1.1 \times P_D$$
Hierbei ist $P_D$ der maximal zulässige Auslegungsdruck des Systems.
Beispiel: Für einen Hochdruckverteilerabschnitt mit einer Nennleistung von 200 bar ( 2,900 psi ) wird der pneumatische Prüfdruck auf 220 bar ( 3,190 psi ) eingestellt.
2. Schrittweises Protokoll für pneumatische Druckprüfungen
Isolations- und Sicherheitsvorkehrungen:
Empfindliche Analysegeräte, Massenflussregler (MFCs), Berstscheiben und Niederdrucksensoren können durch Leitungsventile oder Blindstopfen isoliert werden.
Um die Testschleife herum sind Sicherheitsbarrieren zu errichten und angrenzende, nicht unbedingt notwendige Bereiche sind drucklos zu machen.
Instrumentenvorbereitung:
Installieren Sie ein kalibriertes, zertifiziertes digitales Manometer mit einem Skalenmaximum, das dem 1.5- bis 2-Fachen des Prüfdrucks entspricht.
Installieren Sie ein Überdruck-Sicherheitsventil, das so eingestellt ist, dass es bei 110 % des pneumatischen Prüfdrucks öffnet.
Stufenweise Druckerhöhungsschritte:
Schritt 1: Das System schrittweise auf 0.5 bar ( 7 psi ) oder 10 % von P_T unter Druck setzen , je nachdem, welcher Wert niedriger ist. Eine erste Vorprüfung auf größere offene Anschlüsse oder grobe Fehler durchführen.
Schritt 2: Erhöhen Sie den Systemdruck schrittweise um 25 % von P_T und halten Sie bei jeder Stufe mindestens 10 Minuten inne , um die Druckstabilität zu überprüfen.
Schritt 3: Den vollen Prüfdruck erreichen ( 110 % von P_D ). Mindestens 30 Minuten halten (bei Systemen mit großem Volumen länger).
Kriterien für Bestehen/Nichtbestehen:
Das System hält den Druck konstant, nachdem Schwankungen der Umgebungstemperatur mithilfe des idealen Gasgesetzes kompensiert wurden:
$$\frac{P_1}{T_1} = \frac{P_2}{T_2}$$
Es wurden keine strukturellen Verformungen oder Bauteilverformungen beobachtet.
Teil 3: Methoden zur Dichtigkeitsprüfung
Sobald die strukturelle Integrität durch pneumatische Festigkeitsprüfungen nachgewiesen ist, muss das System gezielten Dichtheitsprüfungen unterzogen werden, um mikroskopische Leckstellen aufzuspüren.
+-----------------------------------------------------------------------------------------+
| LEAK DETECTION METHODS COMPARISON |
+------------------------------+---------------------------+------------------------------+
| Method | Detection Limit | Primary Application |
+------------------------------+---------------------------+------------------------------+
| Bubble Solution Test | 10^-2 to 10^-3 mbar·L/s | General Utility Lines |
| Pressure Decay Test | 10^-3 to 10^-4 mbar·L/s | Entire Network Hold Tests |
| Helium Mass Spectrometry | 10^-8 to 10^-11 mbar·L/s | UHP & Toxic/Flammable Systems|
+------------------------------+---------------------------+------------------------------+
Methode A: Dichtigkeitsprüfung mit Seifenblasen (Snoop / Seifenlösung)
Geeignet für Leitungen mit geringer Reinheit, Vorprüfungen oder unkritische Gasnetze.
Vorgehensweise: Tragen Sie eine nicht korrosive, hochviskose Blasenlösung (z. B. Swagelok Snoop) auf alle mechanischen Verbindungen, Schweißnähte, Ventilspindeln und Gewindeverbindungen auf, während das System auf Betriebsdruck gebracht wird.
Beobachtung: Kontinuierliche Blasenbildung deutet auf ein Leck hin.
Einschränkungen: Geringe Empfindlichkeit ( ca. 10⁻² bis 10⁻³ mbar · L/s ). Flüssigkeiten müssen nach der Prüfung vollständig mit deionisiertem Wasser abgewaschen werden, um durch Halogenide verursachte Spannungsrisskorrosion an Edelstahl zu verhindern.
Methode B: Druckabfallprüfung (Druckhalteprüfung)
Ein Systemtest auf Makroebene, der die allgemeine Gasdichtheit über längere Zeiträume hinweg überprüfen kann.
Vorgehensweise:
Das trockene Netzwerk wird mit reinem Stickstoff oder Argon auf 100 % des maximalen Betriebsdrucks unter Druck gesetzt.
Isolieren Sie die Versorgungsquelle und notieren Sie den Anfangsdruck ( $P_1$ ) und die Anfangstemperatur ( $T_1$ ).
Lassen Sie das System 12 bis 24 Stunden lang im Leerlauf laufen.
Den Enddruck ( $P_2$ ) und die Endtemperatur ( $T_2$ ) aufzeichnen.
Berechnung:
$$\Delta P_{\text{korrigiert}} = P_1 – \left( P_2 \times \frac{T_1}{T_2} \right)$$
Bestehenskriterium: $\Delta P_{\text{korrigiert}} = 0$ über die gesamte Testdauer, unter Berücksichtigung der Messgenauigkeitstoleranzen.
Methode C: Helium-Massenspektrometer-Dichtheitsprüfung (UHP-Standard)
Der Goldstandard für Verteilungssysteme für hochreine, brennbare, pyrophore oder toxische Gase (z. B. Silan, Arsin, Wasserstoff). Kann Leckraten bis hinunter zu $10^{-9}$ bis $10^{-11}\ \text{mbar}\cdot\text{L/s}$ erkennen.
1. Außen-Innen-Methode (Vakuum-/Haubentechnik)
Wird verwendet, um einzelne Komponenten oder zusammengesetzte Teilsysteme zu testen, die in der Lage sind, ein internes Vakuum aufrechtzuerhalten.
[Helium Mass Spec Detector] <--- [Vacuum Pump] <--- [System Under Vacuum]
^
|
(Helium Gas Sprayed Outside)
Vorgehensweise:
Schließen Sie einen Helium-Massenspektrometer-Lecksucher (MSLD) an das Innenvolumen des Gasleitungsnetzes an.
Das Rohrleitungssystem muss bis zu einem hohen Vakuumniveau ( $<10^{-3}\ \text{mbar}$ evakuiert werden.
Sprühen Sie einen feinen Strahl aus reinem Heliumgas um äußere Verbindungen, Schweißnähte, Armaturen und Ventilstopfbuchsen.
Bei Vorliegen eines Mikrolecks wird Helium in das Rohr gesaugt und sofort von der Analysatorzelle des Massenspektrometers erfasst.
2. Inside-Out-Methode (Schnüffeltechnik)
Wird verwendet, wenn das Rohrleitungsnetz nicht evakuiert werden kann oder bei Arbeiten mit Hochdruckgasleitungen.
Vorgehensweise:
Die Gasleitung wird mit einem Gemisch aus 10–100 % Helium und trockenem Stickstoff auf den gewünschten Betriebsdruck befüllt.
Bewegen Sie eine am MSLD befestigte Schnüffelsonde mit einer maximalen Geschwindigkeit von 15 mm/sec entlang der Außenfläche von Schweißnähten, Armaturen und Flanschen.
Halten Sie einen Sondenabstand von $\le 3\text{ mm}$ zur potenziellen Leckstelle ein.
Ein akustisches Signal und eine quantitative Messwertanzeige weisen auf lokale Leckagen hin.
Teil 4: Systemreinigung, Passivierung und Inbetriebnahme
Sobald die Druck- und Dichtheitsprüfung erfolgreich abgeschlossen ist, muss die Gasleitung vom Prüfzustand in den betriebsbereiten UHP-Zustand überführt werden.
+-----------------------------------------------------------------------------------+
| COMMISSIONING WORKFLOW PIPELINE |
| |
| [ Pass Leak Test ] --> [ Vacuum Evacuation ] --> [ Dynamic N2 Purging ] |
| | |
| v |
| [ Ready for Gas ] <-- [ Moisture & O2 Check ] <-- [ Outgassing / Bakeout ] |
| Service (Purity Validation) (If Required) |
+-----------------------------------------------------------------------------------+
Evakuierung und zyklische Spülung:
Führen Sie mindestens 10 bis 20 Mal wiederholte Spülzyklen durch (Vakuumabsenkung auf <100 µmHg, gefolgt von Druckbeaufschlagung mit UHP-Stickstoff auf 3 bar ). Dadurch werden adsorbierte Luftfeuchtigkeit ( H₂O ) und Sauerstoff ( O₂ ) von den Innenwänden entfernt.
Analytische Validierung von Feuchtigkeit und Sauerstoff:
Schließen Sie Spurenfeuchte- und Sauerstoffanalysatoren am Einsatzort (Point of Use, POU) an.
Spülen Sie weiter, bis der Feuchtigkeitsgehalt unter 10 ppb (oder den Zielwert des Prozesses) sinkt und der Sauerstoffgehalt der Reinheit des Ausgangsmaterials entspricht.
Kennzeichnung und Dokumentation:
Bringen Sie dauerhafte Etiketten gemäß ANSI A13.1 an , die Gasbezeichnung, chemische Formel, Strömungsrichtung und Betriebsdruck angeben.
Archivieren Sie Schweißprotokolle, Prüfzettelaufzeichnungen, Kalibrierungszertifikate und Dichtheitsprüfberichte in der Anlagenverwaltungsdatei des Labors.
Zusammenfassende Checkliste für Bauleiter
Phase Kernschritt Akzeptanzstandard / Zielwert
1. Installation Rohrschneiden und Plandrehen Quadratischer Schnitt ($\le 0.5^\circ$), gratfrei, gereinigt mit $>99.9\%$ IPA
Klemmringverschraubung $1\frac{1}{4}$ Dreht sich über handfest hinaus; mit Spaltlehre überprüft.
Spülschweißen Innenspülung mit Argon der Güteklasse 5.0; keine innere Oxidation
2. Drucktest Pneumatische Haltefunktion $1.1 \times P_D$ für $\ge 30\text{ min}$; temperaturkorrigierter Verlust von null
3. Dichtheitsprüfung Helium-Vakuum / Schnüffler Leckrate $< 1 \times 10^{-9}\ \text{mbar}\cdot\text{L/s}$ für UHP-Dienste
4. Inbetriebnahme Zyklusreinigung Feuchtigkeit $< 10\ \text{ppb}$, Sauerstoff-Übereinstimmungsquelle Basislinie
Hersteller von hochreinen Spezialgasreglern
Fazit
Die Installation und Zertifizierung eines Laborgasverteilungsnetzes erfordert in jeder Phase präzise technische Kontrollen. Durch die Kombination von Reinraum-Materialvorbereitung, strengen Normen für Kompressions- oder Orbitalschweißen, standardisierten pneumatischen Prüfungen gemäß ASME B31.3 und hochempfindlicher Helium-Massenspektrometrie zur Lecksuche können Laborleiter die langfristige Betriebssicherheit, die Gasreinheit und die persönliche Sicherheit gewährleisten.
Mehr Informationen zur Installation, Druckprüfung und Dichtheitsprüfung eines Laborgasverteilungssystems finden Sie auf der Website von Jewellok unter https://www.specialtygasregulator.com/product-category/specialty-gas-cabinet/.