#Neues aus der Industrie
Kupferschienen lochen: Stanzkraft berechnen und Schneidspalt richtig wählen
Die Kraftformel mit Rechenbeispielen, Scherfestigkeit nach Werkstoffzustand, Schneidspalt je Seite und die praktischen Grenzen für saubere Löcher und haltbare Stempel.
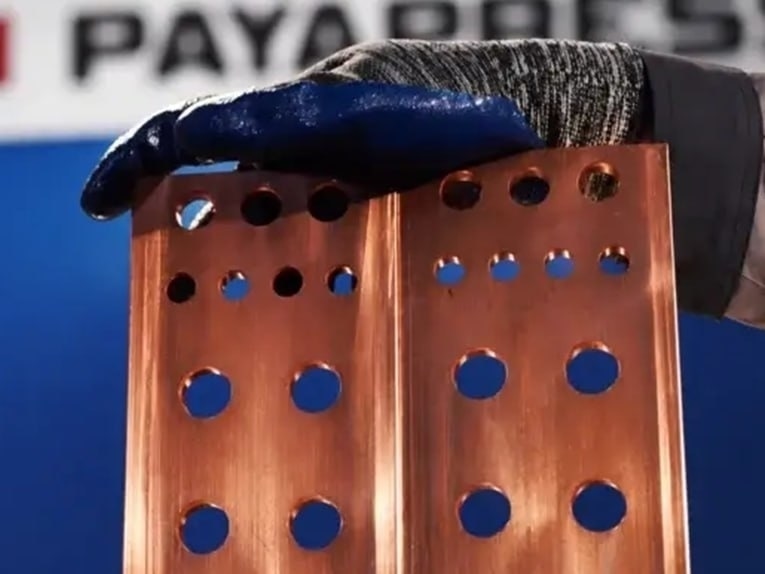
Das Lochen von Kupferschienen wird oft nach Erfahrung eingerichtet, dabei lassen sich Stanzkraft und Schneidspalt berechnen, bevor das erste Loch entsteht. Ein neuer technischer Leitfaden von PAYAPRESS zeigt Schaltanlagenbauern, wie sie die Presskraft auslegen, den Schneidspalt wählen und eine gleichbleibende Lochqualität erreichen.
Die Formel
Die Stanzkraft ergibt sich aus dem Lochumfang multipliziert mit der Schienendicke und der Scherfestigkeit des Werkstoffs. Mit Millimetern und MPa erhält man das Ergebnis in Newton. Für ein Rundloch von 14 mm in 10 mm dickem Kupfer ergibt sich bei einer Scherfestigkeit von 200 MPa ein Umfang von etwa 44 mm und eine Kraft von rund 88 kN, also 9,0 metrische Tonnen oder 9,9 US-Tonnen (1 metrische Tonne-Kraft entspricht 9,807 kN, 1 US-Tonne-Kraft 8,896 kN). Ein Langloch von 13 × 20 mm in derselben Schiene benötigt etwa 110 kN, rund ein Drittel mehr als ein Rundloch gleicher Breite.
Scherfestigkeit nach Werkstoff
Die typische Scherfestigkeit liegt bei etwa 152 MPa für weiches Kupfer C11000 im Zustand O60 und bei 179 MPa im harten Zustand H04; Aluminium 6101-T6 liegt bei etwa 140 MPa. Allein der Werkstoffzustand verändert die erforderliche Kraft damit um rund ein Fünftel, weshalb eine Reserve für abgenutzte Werkzeuge sinnvoller ist, als die Presse auf den exakten Wert auszulegen.
Schneidspalt
Der Schneidspalt wird als Prozentsatz der Dicke je Seite angegeben: etwa 6 bis 8 % für weiches und 8 bis 10 % für hartes Kupfer, der niedrigere Wert für Präzisionsarbeiten. Bei 10 mm Schienendicke und 8 % ergibt das 0,8 mm je Seite; ein Stempel mit 14 mm benötigt also eine Matrize mit 15,6 mm. Ein zu kleiner Spalt erhöht Kraft und Werkzeugverschleiß, ein zu großer erzeugt starken Grat und Kanteneinzug am Lochrand.
Praktische Grenzen
Als Faustregel sollte der Stempeldurchmesser nicht kleiner als die Schienendicke sein, und das Loch sollte mindestens eine Schienendicke von der Kante des Kupfers entfernt liegen. Die Stempelfestigkeit wird gesondert geprüft: Die Kraft wird durch die Stempelfläche geteilt und der so ermittelte Flächendruck mit der zulässigen Spannung des Stempelstahls verglichen.
Kraft und Maschine abgleichen
Zum Abschluss zeigt der Leitfaden eine Auslegungsprüfung: Ein Loch von 22 mm in 15 mm dickem Kupfer erfordert etwa 207 kN und liegt damit deutlich unter der Nennkraft von 400 kN der CNC-Stanzmaschine HBC-CP.CNC200, die Schienen bis 200 × 15 mm bearbeitet.
Der vollständige Leitfaden mit einem Online-Stanzkraftrechner, Tabellen zu Scherfestigkeit und Schneidspalt und einem FAQ ist auf Englisch auf payapress.com verfügbar.