Zu meinen Favoriten hinzufügen
Automatische Übersetzung anzeigen
Dies ist eine automatisch generierte Übersetzung. Wenn Sie auf den englischen Originaltext zugreifen möchten,
klicken Sie hier
#Produkttrends
{{{sourceTextContent.title}}}
Der Ruicom GKG3-Vibrationssensor dient der Erkennung von Spindelkollisionen und der Überwachung des Werkzeugzustands an CNC-Werkzeugmaschinen
{{{sourceTextContent.subTitle}}}
Die dreiachsige MEMS-Messtechnik mit einem Messbereich von ±40 g und einer Bandbreite von 500 Hz erfasst Crash-Transienten und Rattern direkt an der Quelle – über Standard-RS485/MODBUS-RTU
{{{sourceTextContent.description}}}
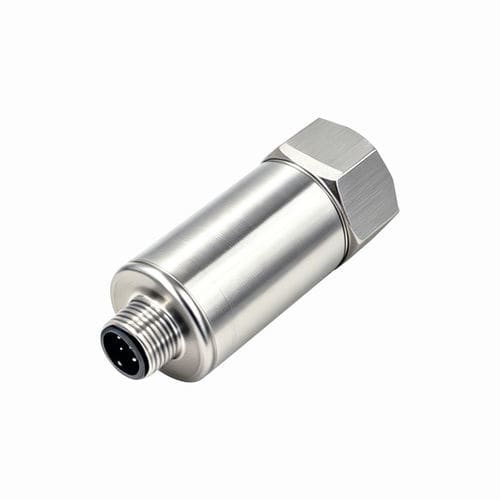
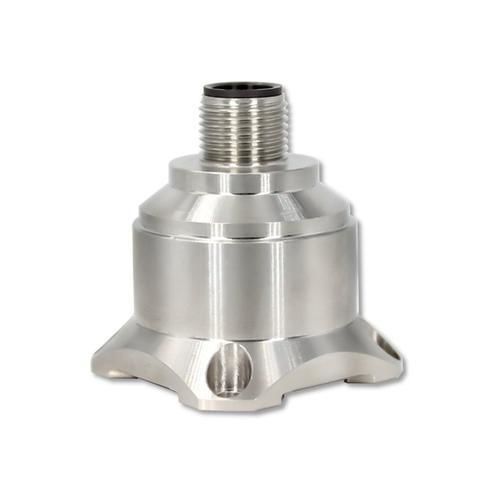
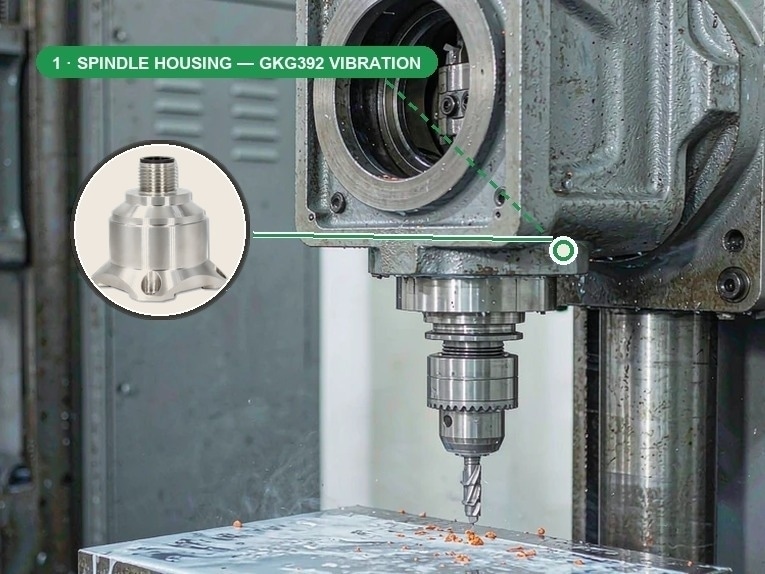
Ruicom hat heute den GKG3 vorgestellt, einen dreiachsigen digitalen MEMS-Schwingungssensor, der speziell für die Schwingungsüberwachung von Maschinenkonstruktionen, Spindeln und Werkzeugen entwickelt wurde. Der GKG3 wird am Spindelgehäuse und an der Maschinensäule verschraubt und überträgt Schwingungsdaten mit einer Bandbreite von 500 Hz über RS485 / MODBUS RTU an die CNC-Steuerung oder das Anlagenüberwachungssystem: Stoßtransienten bis zu ±40 g werden in Echtzeit erfasst, und das Ratternspektrum, das vor einem Werkzeugbruch warnt, wird bereits aufgezeichnet, bevor das Werkzeug ausfällt.
Warum die Maschinenkonstruktion es früher weiß als die Steuerung
Ein Spindelcrash kann ein Werkstück, ein Werkzeug und manchmal sogar die Spindel selbst unbrauchbar machen – und der maschineneigene Schutz reagiert erst nach dem Kontakt. Bei einer Kollision wird eine Stoßwelle in den Gusskörper geleitet, lange bevor der Antriebsstrom oder der Positionsregelkreis reagiert. Ein an der Quelle montierter Sensor erfasst die Stoßtransiente, die ein Aufprall tatsächlich erzeugt, während derselbe dreiachsige Kanal die Zahnpassfrequenz und das Rattermuster eines verschlissenen Werkzeugs aufnimmt. Ein Sensor erfüllt zwei Schutzfunktionen – ganz ohne proprietären Bus.
Die Wahrheit über Schwingungen am Schnittpunkt
Spindel-Crash- und Kollisionserkennung – zeichnet die Stoßwelle auf, sobald sie in die Struktur eintritt, und gibt der Steuerung oder einer Sicherheits-SPS ein Auslöse-Signal, bevor weiterer Ausschuss entsteht, sowie eine Spitzenwert-Aufzeichnung für die nachträgliche Analyse.
Überwachung von Werkzeugverschleiß und -bruch – Frequenz des Zahndurchlaufs und Trend der Ratternamplitude innerhalb desselben 500-Hz-Bands; ein steigender Trend deutet auf ein stumpfes Werkzeug hin, ein sprunghafter Anstieg auf ein gebrochenes.
Zustand von Spindellager und Getriebe – Frequenzen von Lagerdefekten und Oberwellen des Zahnradgetriebes im Vergleich zu einer bei Inbetriebnahme festgelegten Basislinie, bei Maschinen, die rund um die Uhr laufen.
Anlagenweite Einführung – viele Maschinen nutzen eine gemeinsame RS485-/MODBUS-Kette und ein gemeinsames Protokollformat; bei IP-basierten Überwachungsnetzwerken erweitert der GHA360 das System um einen dreiachsigen Ethernet-Kanal mit denselben Messdaten.
Wichtige technische Daten
Messachsen: X / Y / Z (triaxial)
Messbereich: ±2 / ±4 / ±8 / ±10 / ±20 / ±40 g
Auflösung bei 1 Hz: < 1 mg
Bandbreite (3 dB): 500 Hz
Rauschdichte: 21 µg/√Hz (±2-g-Version)
Ausgaberate: 5–1000 Hz einstellbar
Schnittstelle: RS232 / RS485 / TTL · MODBUS RTU
Versorgung: DC 9–36 V · < 60 mA bei 12 V
Schutzart: IP67, Luftfahrt-Aluminium · Magnetfuß
Gehäuse / Gewicht: 34,2 × 34,2 × 38,5 mm · ≤ 68 g
Mit einem Magnetfuß, einer Mehrpunkt-Vernetzung über RS485 / MODBUS und einem konfigurierbaren Messbereich von bis zu ±40 g bietet der GKG392 Maschinenbauern und Anlagenbetreibern einen einzigen Sensor mit Standardschnittstelle sowohl für den Kollisionsschutz als auch für die zustandsorientierte Werkzeugwartung.