Automatische Übersetzung anzeigen
Dies ist eine automatisch generierte Übersetzung. Wenn Sie auf den englischen Originaltext zugreifen möchten, klicken Sie hier
#Neues aus der Industrie
{{{sourceTextContent.title}}}
Vom Labor in den Reinraum: Validierung vor der Produktionsaufstockung
{{{sourceTextContent.subTitle}}}
Eine praxisnahe Fallstudie zur Vakuumtrocknung zeigt, wie Versuche mit dem tatsächlichen Produkt dazu beitragen können, den Prozess vor der Herstellung der Anlagen im industriellen Maßstab zu definieren und zu optimieren.
{{{sourceTextContent.description}}}
In einem industriellen Trocknungsprozess ist der Nachweis, dass ein Produkt unter Vakuum getrocknet werden kann, nur der erste Schritt. Um eine Anlage richtig auszulegen, muss man verstehen, wie sich das Produkt während des Prozesses verhält, wie lange es dauert, bis der erforderliche Feuchtigkeitsgehalt erreicht ist, und welche Druck-, Temperatur- und Rührbedingungen konsistente und wiederholbare Ergebnisse liefern. Wenn die Anlage zudem für den Einbau in einen Reinraum vorgesehen ist, gewinnen diese Aspekte noch mehr an Bedeutung, da der Prozess Effizienz mit geeigneten Bedingungen hinsichtlich Reinheit, Eindämmung und Reproduzierbarkeit verbinden muss.
Eine Möglichkeit, die mit der Auslegung und der Skalierung verbundenen Unsicherheiten zu verringern, besteht darin, Vorversuche mit dem tatsächlichen Produkt durchzuführen. Diesem Ansatz folgte ein in unserem Testzentrum entwickeltes Projekt, in dem die Trocknung eines festen Produkts für die chemische Industrie unter Verwendung eines horizontalen SANIDRY-Paddel-Vakuumtrockners untersucht wurde. Ziel war es nicht nur zu überprüfen, ob das Produkt den erforderlichen Endfeuchtegehalt erreichen konnte, sondern auch, sein Verhalten während des gesamten Zyklus zu verstehen und Daten zu gewinnen, die anschließend für die Auslegung der Anlage im industriellen Maßstab genutzt werden konnten.
Die Herausforderung: Effiziente Feuchtigkeitsreduzierung unter kontrollierten Bedingungen
Das Produkt wies einen Anfangsfeuchtegehalt von 7,15 % auf und musste einen Restfeuchtegehalt von unter 0,5 % erreichen, ohne dabei eine bestimmte Temperatur zu überschreiten.
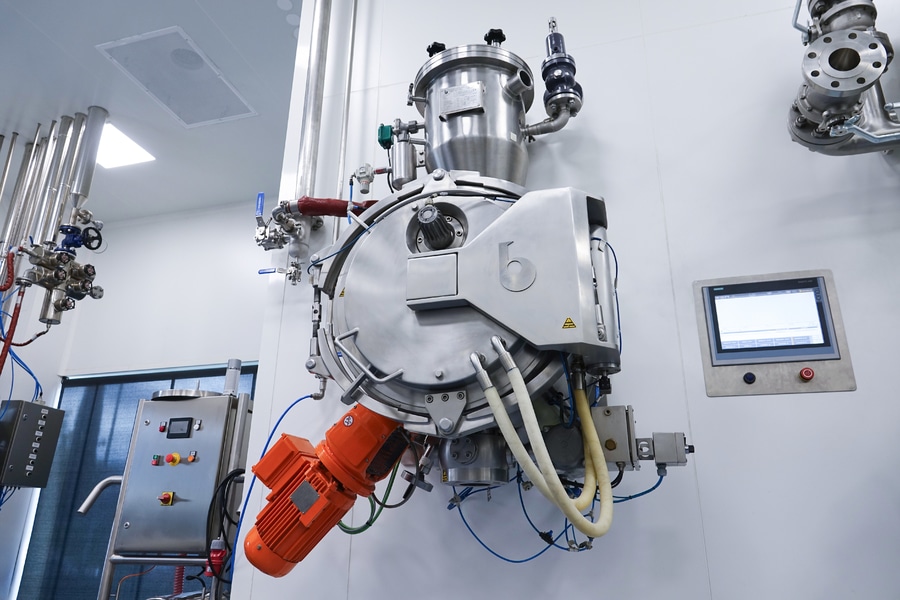
Der Prozess wurde mit einem SANIDRY SHV-200 untersucht, einem 200-Liter-Horizontal-Vakuumtrockner, der mit einem langsam laufenden Rührsystem ausgestattet ist.
Die Vakuumtrocknung basiert auf einem bekannten Prinzip: Durch die Verringerung des Drucks sinkt der Siedepunkt der im Feststoff enthaltenen Flüssigkeit. Dadurch lässt sich die Feuchtigkeit reduzieren, ohne das Produkt übermäßig hohen Temperaturen auszusetzen. Gleichzeitig sorgt das Rührwerk dafür, dass das Material, das mit den beheizten Oberflächen in Kontakt steht, ständig ausgetauscht wird, was die Wärmeübertragung und eine homogene Trocknung des Feststoffs fördert.
Das tatsächliche Verhalten eines Produkts lässt sich jedoch nicht allein durch theoretische Berechnungen bestimmen. Faktoren wie Schüttdichte, Füllgrad, die Neigung zur Agglomeratbildung oder zum Anhaften an Oberflächen, die Entleerungsfähigkeit sowie die Entwicklung des Feuchtigkeitsgehalts können den Prozess erheblich beeinflussen. Aus diesem Grund wurden Versuche unter verschiedenen Betriebsbedingungen durchgeführt, um einen geeigneten Betriebsbereich zu ermitteln, bevor mit der Skalierung fortgefahren wurde.
Der Einfluss des Vakuums auf den Prozess
Einer der wichtigsten untersuchten Parameter war der Vakuumgrad. Während der Versuche wurden verschiedene Absolutdrücke getestet, um den tatsächlichen Zusammenhang zwischen Druck, Trocknungszeit und Produkttemperatur während des gesamten Prozesses zu bewerten.
Bei 310 mbar dauerte es etwa 45 Minuten, bis eine nennenswerte Kondensation beobachtet wurde, da sich das Produkt zunächst bis zum Siedepunkt des Lösungsmittels beim Betriebsdruck aufheizen musste.
Mit fortschreitender Erhöhung des Vakuumniveaus verkürzte sich diese Zeit erheblich. Bei 100 mbar trat nach etwa 16 Minuten Kondensat auf. Die Verkürzung von 45 auf 16 Minuten bestätigte experimentell, wie ein niedrigerer Druck die anfängliche Aufheizphase verkürzte und die effektive Feuchtigkeitsentfernung beschleunigte, wodurch sich die Gesamtlaufzeit der Charge verkürzte.
Die Endergebnisse bestätigten zudem die Wirksamkeit des Verfahrens. Unter den optimierten Bedingungen sank der Feuchtigkeitsgehalt des Produkts von anfänglich 7,15 % auf etwa 0,20 %, wobei die Trocknungszeit weniger als zwei Stunden betrug.
Über den erreichten Endwert hinaus ermöglichte der Versuch die Ermittlung der Druck- und Temperaturbedingungen, unter denen das Produkt ein geeignetes Verhalten zeigte, und schuf damit eine experimentelle Grundlage für die anschließende Auslegung.
Dies ist insbesondere bei einem industriellen Projekt von Bedeutung. Anstatt die zukünftige Anlage ausschließlich auf der Grundlage von Schätzungen oder Literaturangaben zu dimensionieren, kann sie mit dem Vorwissen entworfen werden, wie das tatsächliche Produkt unter kontrollierten Vakuum-, Temperatur- und Rührbedingungen reagiert.
Weit mehr als nur die Messung des Endfeuchtegehalts
Ein Trocknungsversuch liefert Informationen, die weit über die bloße Messung des Feuchtegehalts einer Probe am Ende des Zyklus hinausgehen.
Während der Versuche wird auch die Entwicklung des Produktverhaltens analysiert: wie es sich im Inneren des Trockners bewegt, ob es zu Verklumpungen oder Anhaftungen kommt, wie sich seine Konsistenz bei der Feuchtigkeitsentzug verändert und wie es sich beim Austrag verhält.
Diese Beobachtungen sind besonders nützlich, da einige dieser Phänomene anhand eines technischen Datenblatts nur schwer vorherzusagen sind. Zwei Produkte mit scheinbar ähnlichen Eigenschaften können sich sehr unterschiedlich verhalten, wenn sie gleichzeitig Vakuum, Temperatur und Durchmischung ausgesetzt sind.
Die Möglichkeit, diese Phänomene im Pilotmaßstab zu beobachten, ermöglicht es, die Durchmischungs- und Entleerungsbedingungen besser zu definieren sowie eine Reinigungsstrategie festzulegen, die an das tatsächliche Verhalten des Produkts angepasst ist.
Die Versuche können zudem dazu dienen, die Eignung der Materialien zu überprüfen, die mit dem Produkt und dessen Dämpfen in Kontakt kommen. Bei der Materialauswahl für die Industrieanlagen können somit die tatsächlichen Prozessbedingungen berücksichtigt werden, anstatt sich ausschließlich auf die theoretische Zusammensetzung des Produkts zu stützen.
Dieses Vorwissen ist besonders relevant für Reinraumanlagen, in denen hygienisches Design, einfache Reinigung und die richtige Auswahl der Komponenten ein integraler Bestandteil des Prozesses sind.
Vom Test zur Prozesssteuerung
Ein weiteres Ziel der Versuche war es, ein besseres Verständnis dafür zu gewinnen, wie der Trocknungsendpunkt bestimmt werden kann.
In einer industriellen Anlage reicht es möglicherweise nicht aus, sich ausschließlich auf eine festgelegte Trocknungszeit zu verlassen, da bereits geringe Schwankungen zwischen den Chargen den Verlauf des Prozesses beeinflussen können. Daher ist es sinnvoll, neben der Messung des Endfeuchtegehalts auch Variablen wie Druck, Produkttemperatur und Kondensatbildung zu analysieren.
Während der Trocknung wird ein erheblicher Teil der zugeführten Energie zunächst dazu verwendet, die im Feststoff enthaltene Feuchtigkeit zu verdampfen. Mit sinkendem Feuchtigkeitsgehalt nimmt auch die Kondensatbildung ab, und das Wärmeübertragungsverhalten des Produkts ändert sich zunehmend.
Die gemeinsame Überwachung dieser Variablen ermöglicht ein besseres Verständnis dafür, wann sich der Prozess seinem Endpunkt nähert, und bildet die Grundlage für die anschließende Entwicklung einer robusteren Regelungsstrategie im industriellen Maßstab.
Der Endfeuchtegehalt lässt sich mit einer geeigneten Analysemethode bestätigen, doch zusätzliche Prozessindikatoren können dazu beitragen, die Reproduzierbarkeit von Charge zu Charge zu verbessern.
Auf diese Weise beschränken sich die im Testzentrum erzielten Ergebnisse nicht nur auf die Festlegung geeigneter Trocknungsbedingungen, sondern tragen auch dazu bei, zu ermitteln, wie diese Bedingungen während der Produktion überwacht werden sollten.
Von der SANIDRY-Testanlage zur Anlage im industriellen Maßstab
Sobald das Produktverhalten charakterisiert wurde, besteht der nächste Schritt darin, den Prozess auf eine größere Kapazität zu übertragen.
Die Skalierung eines Vakuumtrockners bedeutet nicht einfach nur, das Behältervolumen proportional zu vergrößern. Es müssen angemessene Verhältnisse zwischen Produktmenge, Wärmeübertragungsfläche, verfügbarer Leistung, Vakuumniveau, Füllstand und Rührsystem gewahrt bleiben.
Die während der Versuche gewonnenen Daten ermöglichen es, diese Arbeit auf experimenteller Basis durchzuführen. Die zu entziehende Feuchtigkeitsmenge ist bekannt, ebenso wie die Bedingungen, unter denen die Verdampfung stattfindet, das physikalische Verhalten des Produkts und die Variablen, die das Endergebnis beeinflussen.
Auf der Grundlage dieser Informationen können das Heizsystem, das Vakuumsystem und die Hauptkomponenten der Industrieanlage so dimensioniert werden, dass die Bedingungen reproduziert werden, die sich während der Versuche als wirksam erwiesen haben.
Dieser Ansatz ist besonders wichtig für Anlagen, die für Reinraumumgebungen vorgesehen sind. Neben der Trocknungsleistung müssen bei der Konstruktion Aspekte wie Reinigungsfreundlichkeit, produktberührende Oberflächen, Filtration, kontrollierte Entleerung und die Integration der Anlage in die Produktionsumgebung berücksichtigt werden.
Da bereits zuvor mit dem tatsächlichen Produkt gearbeitet wurde, ist es möglich, diese Anforderungen bereits in der Konstruktionsphase zu berücksichtigen und das SANIDRY-Design an die spezifischen Anforderungen des Prozesses anzupassen.
Zuerst validieren, um sicher hochskalieren zu können
Der im Testzentrum durchgeführte Versuch zeigte, dass der Feuchtigkeitsgehalt des Produkts von 7,15 % auf etwa 0,2 % gesenkt werden konnte. Gleichzeitig konnten geeignete Druck- und Temperaturbedingungen ermittelt und Einblicke in das Verhalten des Produkts in den verschiedenen Phasen des Trocknungsprozesses gewonnen werden.
Mit diesen Informationen konnte die Auslegung der zukünftigen Industrieanlagen auf der Grundlage empirischer Daten erfolgen, wodurch die Unsicherheit verringert wurde, die mit der alleinigen Arbeit anhand theoretischer Annahmen verbunden ist – diese berücksichtigen möglicherweise keine Prozessstörungen oder Veränderungen im Produktverhalten, die ohne Tests am tatsächlichen Produkt nur schwer abzuschätzen sind.
Genau darin liegt einer der Hauptvorteile von Versuchen vor der Skalierung. Ein Testzentrum ist nicht nur nützlich, um festzustellen, ob ein bestimmtes Produkt in einer bestimmten Anlage verarbeitet werden kann, sondern auch, um zu verstehen, wie es verarbeitet werden sollte und welche Eigenschaften die Industrieanlage aufweisen muss, um das gleiche Ergebnis zu erzielen.
Auf diese Weise können die wichtigsten Prozessvariablen vor der Herstellung der endgültigen Anlage untersucht werden, was die Unsicherheit während des Scale-ups verringert und einen besser vorhersehbaren Inbetriebnahmeprozess ermöglicht.
Das Produkt wurde getestet, die Betriebsbedingungen wurden definiert und die kritischen Parameter wurden ermittelt. Auf der Grundlage dieser Erkenntnisse kann die Industrieanlage so ausgelegt werden, dass sie einen Prozess reproduziert, der seine Machbarkeit bereits unter Beweis gestellt hat.