Automatische Übersetzung anzeigen
Dies ist eine automatisch generierte Übersetzung. Wenn Sie auf den englischen Originaltext zugreifen möchten, klicken Sie hier
#Neues aus der Industrie
{{{sourceTextContent.title}}}
Skalierung der Aromamischung für Lebensmittel von 100 l auf 10.000 l
{{{sourceTextContent.subTitle}}}
Gewährleistung von Homogenität, Hygiene und Sicherheit im industriellen Maßstab
{{{sourceTextContent.description}}}
Ein Aromenhersteller wandte sich mit einer bereits festgelegten Rezeptur an uns. Die Zutatenliste, die Zugabereihenfolge und die Reihenfolge der Flüssigkeitsdosierung waren von seinem F&E-Team festgelegt worden und standen nicht zur Diskussion. Was sie benötigten, war ein Verfahren, das sich bei 100 Litern genauso verhält wie bei 10.000 Litern – und zwar in einer Anlage, die den Anforderungen an Hygiene, Allergene und Staubexplosionsschutz der modernen Lebensmittelproduktion entspricht.
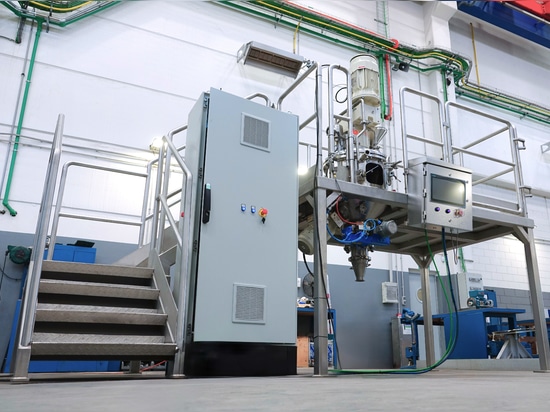
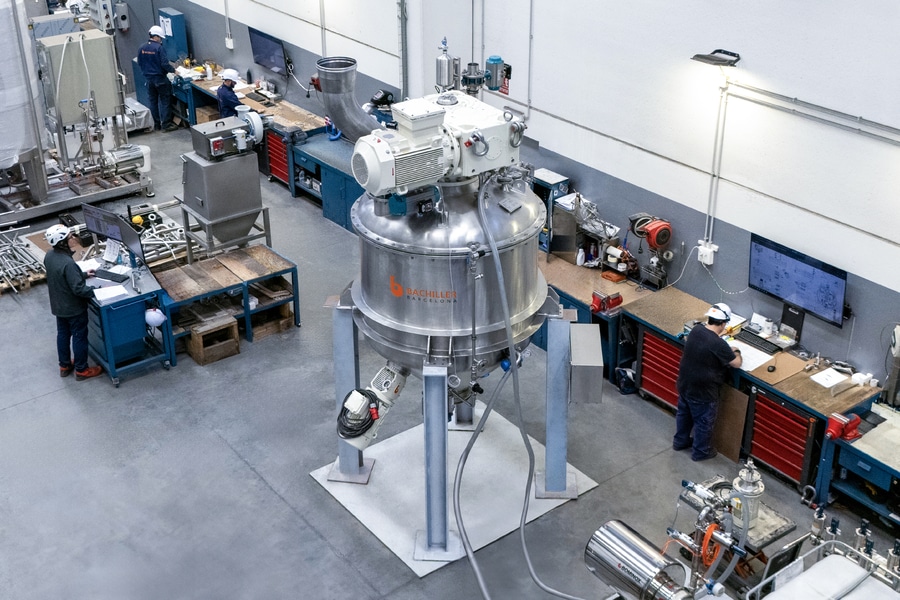
Die Anlage umfasst nun SUPRAMIX-Mischer mit einem Fassungsvermögen von 1.000, 2.000, 4.000 und 10.000 Litern. Sie alle arbeiten mit Parametern, die an einer 100-Liter-Pilotanlage entwickelt wurden, wo eine Mischhomogenität von 2,26 bis 2,78 % RSD gemessen wurde.
Das Mischprinzip
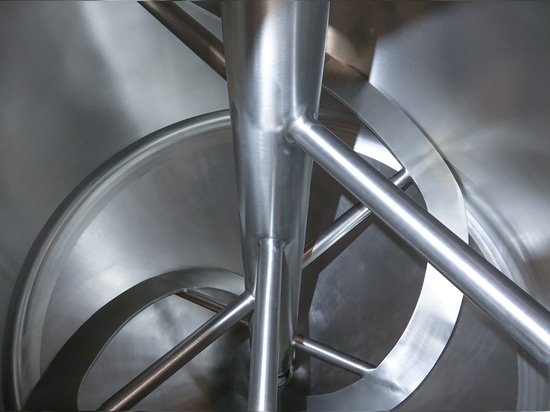
SUPRAMIX ist ein Vertikalmischer mit zwei großen Mischflügeln, die das Produkt entlang des Behälterrandes anheben. Ein Hochgeschwindigkeitszerkleinerer arbeitet parallel zum Hauptrührwerk. Er zerkleinert Agglomerate und sorgt für die lokale Scherwirkung, die zur Dispersion flüssiger Zusätze erforderlich ist.
Pilotversuche mit Produktionsrohstoffen
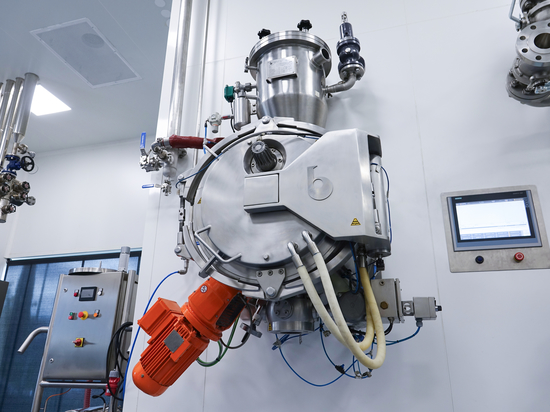
Die Entwicklung erfolgte an einer 100-Liter-SUPRAMIX-Pilotanlage unter Verwendung der tatsächlichen Rohstoffe des Kunden. Wir haben bewusst auf Modellpulver verzichtet. Diese verhalten sich hinsichtlich Fließfähigkeit, Schüttdichte oder Neigung zur Agglomeration nach Zugabe von Flüssigkeit selten wie Produktionszutaten – und genau diese Eigenschaften entscheiden darüber, wie sich eine Aromamischung vermischt.
Anhand der Versuche wurden Füllstand, Mischzeit und Zerkleinererdrehzahl festgelegt, es wurde definiert, wie und wo die Flüssigkeit zugegeben werden sollte, und die Reproduzierbarkeit zwischen den Chargen wurde überprüft. Die Reinigungsleistung wurde an derselben Anlage bewertet.
Flüssigkeitszugabe ohne Klumpenbildung
Bei der Aromamischung geht es meist bei der Flüssigkeitszugabe schief. Die Rezepturen in diesem Projekt enthalten zwischen 3 und 10 % w/w flüssige Zutaten.
Gelangt Flüssigkeit auf einen sich langsam bewegenden Teil des Pulverbetts, wird dieser lokal übermäßig benetzt. Diese feuchten Stellen verwandeln sich in Agglomerate, und die Agglomerate führen schließlich zu Konzentrationsspitzen im Endprodukt.
Hier wird die Flüssigkeit durch Düsen direkt in den vom Zerkleinerer durchströmten Bereich gesprüht. Die Scherkräfte in dieser Zone verteilen die Tröpfchen im sich bewegenden Pulver, bevor sie Partikel miteinander verbinden können, und sich bildende Agglomerate werden sofort aufgebrochen.
Auf der Pilotanlage waren die Mischungen je nach Rezeptur und Flüssigkeitsmenge nach 6 bis 10 Minuten homogen.
Messung der Homogenität
Die Homogenität wurde durch statistische Probenahme und Analyse einer Markerkomponente bewertet. Auf der Pilotanlage lag die relative Standardabweichung (RSD) zwischen 2,26 und 2,78 %.
Zum Vergleich: Eine RSD unter 5 % gilt im Pulvermischen allgemein als sehr gutes Ergebnis. Diese Werte wurden bei Rezepturen mit Flüssigkeitszugabe erzielt, was normalerweise den schwierigeren Fall darstellt.
Skalierung
Von 100 l auf 10.000 l verhundertfacht sich das Volumen, daher lautete die erste Frage, welche Parameter gleich bleiben mussten. Die Drehzahl der Schneidwerkzeuge wird für jedes Produkt festgelegt und bei jeder Skalierung identisch beibehalten. Auch der Füllgrad, die Reihenfolge der Zutaten und die Art der Flüssigkeitszugabe wurden unverändert von der Pilotanlage übernommen.
In der Produktion sind die Mischzeiten in der Regel etwa zwei Minuten länger als am Pilotmischer, und der Unterschied nimmt mit der Behältergröße zu. Der Kunde führte ein eigenes Validierungsprogramm an den Produktionsanlagen durch und genehmigte den Prozess für die Serienfertigung.
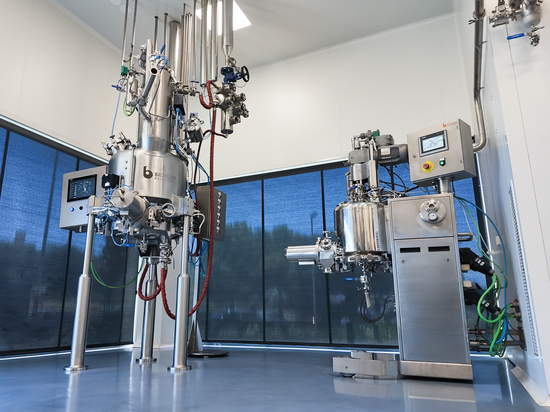
Der Kunde hat seitdem eine SUPRAMIX-Pilotanlage für seine eigene Forschungs- und Entwicklungsabteilung angeschafft, sodass neue Rezepturen nun dieselbe Pilotphase durchlaufen, bevor sie in die Produktion gelangen.
Hygienisches Design
Die Mischer sind gemäß den EHEDG-Richtlinien für hygienisches Design gebaut. Produktberührende Teile bestehen aus Edelstahl AISI 316L mit einer Oberflächenrauheit von Ra ≤ 0,8 µm, und Elastomere sowie andere nichtmetallische Kontaktmaterialien entsprechen der FDA-Vorschrift 21 CFR 177.
Besonderes Augenmerk haben wir auf Spalten und Rückhaltepunkte, auf die Auslegung der Wellendichtungen sowie auf den Zugang für Inspektion und Wartung gelegt. In einer Produktionslinie, in der abwechselnd allergenhaltige und allergenfreie Produkte verarbeitet werden, bestimmt die Menge an Material, die nach der Reinigung im Mischer verbleibt, maßgeblich, wie sicher ein Produktwechsel ist.
CIP und Reinigungsnachweis
Jeder Industriemischer verfügt über ein integriertes CIP-System, das zwischen den Produktionskampagnen automatische Reinigungszyklen durchführt.
Während der Werksabnahmeprüfung bestätigte ein Riboflavin-Test die vollständige Sprühabdeckung der produktberührenden Oberflächen. Die Prüfung umfasste die Stellen, an denen eine vollständige Abdeckung am schwierigsten zu erreichen ist: die Wellendichtungen, das Zerkleinerergehäuse sowie die Mannlöcher und Zugangsklappen.
Staubexplosionsschutz
Mehrere in der Aromenherstellung verwendete Pulver können brennbare Staubwolken bilden, weshalb der Innenraum des Mischers als Zone 20 klassifiziert ist. Dabei handelt es sich um einen Bereich, in dem eine explosionsfähige Staubatmosphäre ständig, über lange Zeiträume oder häufig vorhanden ist.
Der Mischer ist gemäß der Richtlinie 2014/34/EU für die Prozesskammer als Kategorie II 1D zertifiziert und für den Außenbereich (Zone 22) als Kategorie 3D ausgelegt. Die Zertifizierung der Kategorie 1D wird durch eine von einer benannten Stelle ausgestellte EU-Baumusterprüfbescheinigung untermauert.
Optional können die Mischer unter Stickstoffspülung betrieben werden, wobei ein O₂-Analysator die Sauerstoffkonzentration kontinuierlich überwacht. Die Inertisierung trägt zudem zum Schutz oxidationsempfindlicher Aromastoffe bei.
Prozesssteuerung
Die Bediener steuern jede Charge über eine HMI, die Rezepturen, Mischzeiten, Zerkleinerungsgeschwindigkeit, Chargenabfolge, Alarme und CIP-Programme verwaltet. Die Prozessdaten werden für jede Charge gespeichert und fließen in die Rückverfolgbarkeitsunterlagen des Kunden ein.
Was den Unterschied ausmachte
Die Skalierung gelang nicht, weil einfach größere Mischer gebaut wurden. Sie gelang, weil der Prozess verstanden wurde, bevor eine Produktionsanlage entworfen wurde. Die Pilotversuche zeigten, wie die Flüssigkeit zugeführt werden musste, wie viel Scherung erforderlich war und welche Parameter konstant bleiben mussten, während die Chargengröße von 100 Litern auf 10.000 Liter anstieg. Die industriellen Mischer wurden auf der Grundlage eines bereits im Pilotmaßstab definierten Prozesses konstruiert.