Automatische Übersetzung anzeigen
Dies ist eine automatisch generierte Übersetzung. Wenn Sie auf den englischen Originaltext zugreifen möchten, klicken Sie hier
#Neues aus der Industrie
{{{sourceTextContent.title}}}
Herstellungsprozess für Spezialgasschränke im Laborbereich
{{{sourceTextContent.subTitle}}}
Herstellungsprozess für Spezialgasschränke für Laborzwecke
{{{sourceTextContent.description}}}
Herstellungsprozess für Spezialgasschränke im Laborbereich
Einleitung
In der Spitzenforschung, der Halbleiterforschung und -entwicklung sowie in industriellen Präzisionslabors erfordert der Umgang mit gefährlichen Gasen eine absolute Eindämmung. Die in diesen Einrichtungen verwendeten Spezialgase – von hochgiftigen und pyrophoren Verbindungen bis hin zu korrosiven oder hochentzündlichen Flüssigkeiten – erfordern eine spezielle Infrastruktur, um die Sicherheit des Personals und die Prozessintegrität zu gewährleisten. Die wichtigste Barriere, die die Laborumgebung vor diesen flüchtigen Substanzen schützt, ist der ultrahochreine Spezialgasschrank. Die Herstellung dieser Gehäuse ist ein hochkomplexer Prozess, bei dem präzise Konstruktionsfertigung mit Orbitalschweißen, Reinraummontage und der Integration komplexer automatisierter Steuerungssysteme kombiniert wird. Dieser Fachartikel beleuchtet den systematischen Fertigungsprozess, der erforderlich ist, um Spezialgasschränke in Laborqualität herzustellen, die strenge Standards hinsichtlich Mikroverunreinigungen und Sicherheit erfüllen.
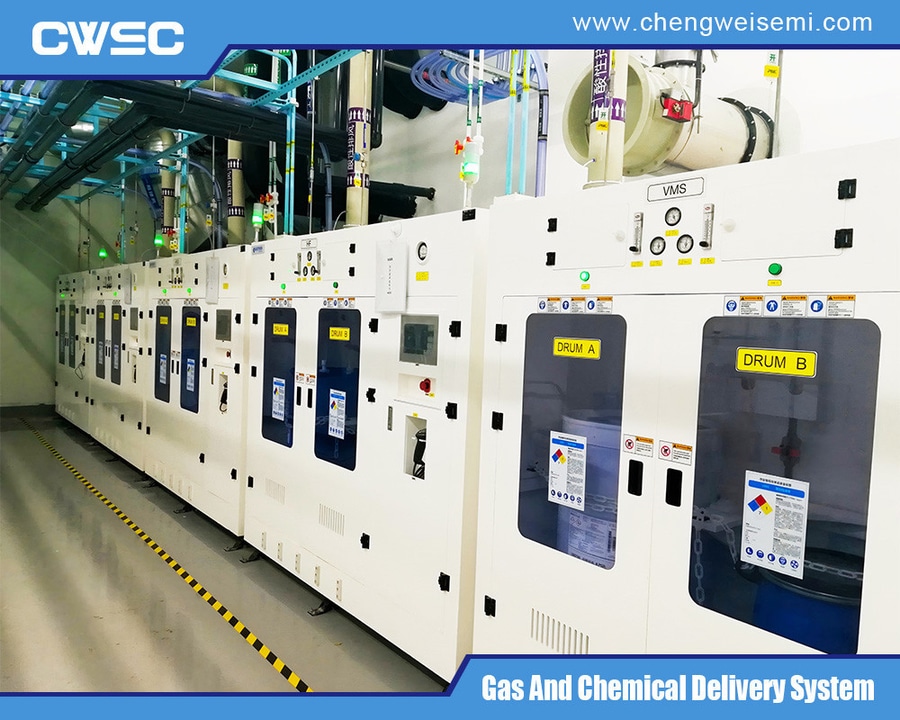
Labor-Gasversorgungssystem
Labor-Gasversorgungssystem
Gehäusekonstruktion und Blechbearbeitung
Der Fertigungszyklus beginnt mit der konstruktiven Planung und dem Maschinenbau. Ingenieure erstellen dreidimensionale Computermodelle, mit denen die optimale Luftströmungsdynamik, die Abgasverteilung und die ergonomische Anordnung der Komponenten berechnet werden. Da diese Schränke potenzielle Explosionen, Brände oder das Austreten giftiger Stoffe eindämmen müssen, muss die Außenhülle strenge Anforderungen an die strukturelle Haltbarkeit erfüllen.
Das Gehäuse wird in der Regel aus hochwertigem, dickwandigem kaltgewalztem Stahl gefertigt, dessen Wandstärke je nach der erforderlichen Sicherheitsklasse häufig zwischen den Stärken 12 und 16 Gauge variiert. CNC-gesteuerte Laserschneidmaschinen bearbeiten die Stahlbleche, um Maßgenauigkeiten im Bereich von Bruchteilen eines Millimeters zu gewährleisten. Nach dem Schneiden werden die Bleche zum Biegen an Präzisionsabkantpressen weitergeleitet.
Der Rahmen wird mittels Metall-Schutzgas-Schweißen oder Wolfram-Schutzgas-Schweißen montiert. Jede Verbindung muss durchgehend geschweißt und darf nicht punktgeschweißt sein, um eine gasdichte Abdichtung und eine robuste physikalische Integrität zu gewährleisten. Nach dem Schweißen wird das Gehäuse mechanisch geschliffen, um scharfe Kanten und Schweißspritzer zu beseitigen. Die Rohstahlhülle durchläuft anschließend einen mehrstufigen chemischen Vorbehandlungsprozess, der Entfetten, Zinkphosphatierung und Spülen mit entionisiertem Wasser umfasst. Dadurch wird die Oberfläche für eine chemikalienbeständige Epoxid-Pulverbeschichtung in Industriequalität vorbereitet. Die Beschichtung wird elektrostatisch aufgebracht und in Hochtemperaturöfen ausgehärtet, wodurch eine dauerhafte Barriere entsteht, die aggressiven Laborreinigungsmitteln und korrosiven Umgebungen standhält.
Konstruktion des Gasverteilers und Fertigung der Hochreinheits-Rohrleitungen
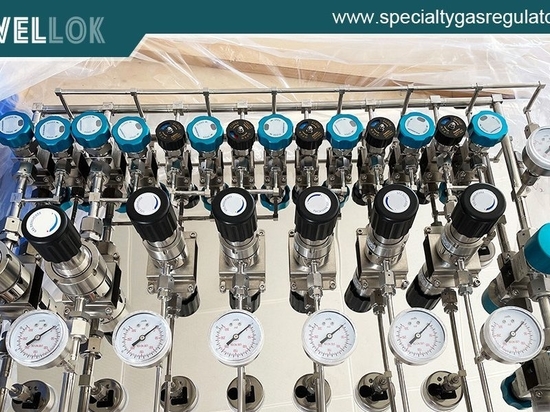
Das zentrale Funktionselement jedes Spezialgasschranks ist der interne Fluidverteilungsverteiler. Dieser Verteiler steuert den Gasfluss, reguliert den Druck, sorgt für die Isolierung und ermöglicht automatisierte Stickstoffspül- und Vakuumzyklen. Da der Verteiler in direkten Kontakt mit hochreinen Prozessgasen kommt, müssen die verwendeten Werkstoffe vollständig inert und frei von Oberflächenfehlern sein.
Der Fertigungsstandard schreibt die ausschließliche Verwendung von nahtlosen Rohren aus Edelstahl 316L der Güteklassen ASTM A269 oder A632 vor. Um das Risiko einer Mikrokontamination auszuschließen, werden diese Rohre einem chemischen Elektropolierverfahren unterzogen, das die Rauheit der Innenoberfläche auf weniger als zehn Mikrozoll reduziert. Elektropolierte Oberflächen verhindern, dass Gasmoleküle an mikroskopisch kleinen Spalten haften bleiben, wodurch das Einschließen von Feuchtigkeit und das Ablösen von Partikeln verhindert wird.
Die Fertigung des Verteilers erfolgt in einer kontrollierten Reinraumumgebung, um eine Kontamination durch die Umgebung zu vermeiden. Techniker verwenden Präzisionsrohrschneider und spezielle Orbital-Plandrehwerkzeuge, um die Rohrenden vorzubereiten. Beim mechanischen Schneiden müssen perfekt rechtwinklige Kanten entstehen, ohne dass Metallgrate oder Partikelrückstände entstehen. Nach dem Planfräsen werden die Komponenten mittels automatisiertem Orbital-Wolfram-Inertgas-Schweißen verbunden. Beim Orbitalschweißen wird die Schweißnaht mechanisch verfolgt, wobei eine exakte Stromstärke und Geschwindigkeit zugeführt werden, um hochgradig gleichmäßige Schweißnähte mit vollständiger Durchbrannteilung zu erzeugen. Während des gesamten Schweißprozesses wird das Innere des Rohrs durch einen kontinuierlichen Strom von ultrahochreinem Argongas rückgespült. Diese Rückspülung verdrängt Sauerstoff und verhindert eine Oxidation der Schweißnaht im Inneren – ein Effekt, der gemeinhin als „Sugaring“ bezeichnet wird und andernfalls die Gasreinheit beeinträchtigen würde.
Komponentenintegration und Montage im Reinraum
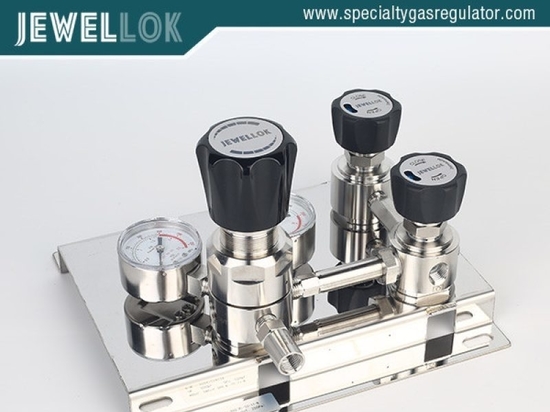
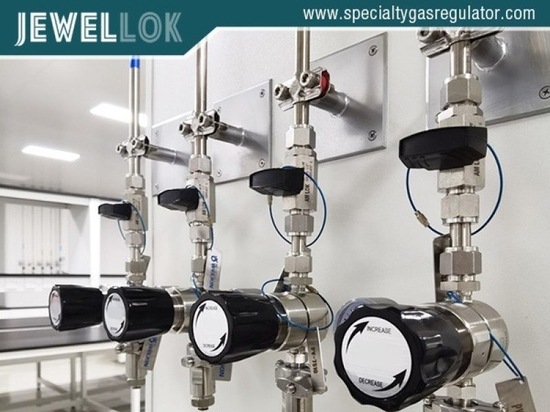
Sobald der hochreine Rohrverteiler geschweißt und geprüft ist, wird er zur abschließenden Montage in den Reinraum gebracht, typischerweise in eine Reinraumzone der Klasse 100 oder Klasse 10. Hier wird der Verteiler mit speziellen Komponenten zur Fluidsteuerung integriert, darunter pneumatische Membranventile, Massendurchflussregler, zweistufige Druckregler, Rückschlagventile und Druckwandler.
Jede für einen Spezialgasschrank ausgewählte Komponente muss dem Reinheitsgrad der elektropolierten Rohrleitungen entsprechen. Membranventile werden gegenüber Kugel- oder Nadelventilen bevorzugt, da sie keine Gleitdichtungen oder Dichtungsmaterialien enthalten, die sich abnutzen und Partikel in den Gasstrom abgeben könnten. Diese Ventile nutzen Metall-auf-Metall-Dichtungen, um die Leckdichtheit gegenüber der Atmosphäre zu gewährleisten.
Bei der Montage ziehen die Mitarbeiter die Flanschdichtungen, wie z. B. VCR-Fittings, mit Drehmomentschlüsseln gemäß den genauen Herstellerangaben fest. Diese Fittings verwenden unbeschichtete Silber- oder Nickel-Dichtungen, die zwischen zwei polierten Metallwülsten zusammengedrückt werden und so eine heliumdichte Verbindung bilden. Jede Verbindung wird sorgfältig protokolliert, und die geometrische Anordnung wird so beibehalten, dass keine Toträume entstehen – Bereiche mit stehendem Gas, die während der Spülzyklen nicht entfernt werden können.
Elektrische Systeme und Steuerungsautomatisierung
Moderne Spezialgasschränke für Laboratorien sind vollautomatisierte Systeme, die von industriellen speicherprogrammierbaren Steuerungen (SPS) gesteuert werden. Die Integration der elektrischen Systeme erfolgt parallel zur mechanischen Montage oder unmittelbar danach. Steuerungsingenieure entwerfen die elektrische Architektur so, dass Hochspannungskomponenten von den Gasversorgungswegen isoliert werden, um die Eigensicherheit zu gewährleisten.
Die speicherprogrammierbare Steuerung fungiert als zentrales „Gehirn“ des Gasschranks und überwacht eine Reihe digitaler und analoger Sensoren. Dazu gehören Farb-Touchscreen-Mensch-Maschine-Schnittstellen, Sensoren zur Erkennung von Umgebungsgasen, Messumformer für die Abgasgeschwindigkeit, pneumatische Druckschalter sowie Zylinderwaagen oder Wägezellen. Die Steuerung führt kontinuierlich komplexe Sicherheitsalgorithmen aus. Tritt eine Anomalie auf – wie beispielsweise die Erkennung eines Austritts giftiger Gase, ein Rückgang der Abluftleistung der Anlage oder ein Überdruckzustand –, unterbricht die Steuerung sofort die Stromversorgung der normalerweise geschlossenen pneumatischen Versorgungsventile und isoliert so das gefährliche Gas innerhalb der Gasflasche.
Die Software automatisiert zudem notwendige Betriebsabläufe, wie beispielsweise die Spülroutine beim Flaschenwechsel. Wenn ein Bediener eine leere Flasche austauschen muss, führt die Steuerung eine vorprogrammierte Abfolge aus abwechselnden Stickstoffspülungen und Tiefvakuumvorgängen durch. Diese Abfolge entfernt gefährliche Rückstände aus dem Anschlussstutzen und stellt sicher, dass der Bediener während des Flaschenwechsels keinen giftigen Dämpfen ausgesetzt ist.
Protokolle zur Qualitätskontrolle, Prüfung und Validierung
Bevor ein Spezialgasschrank das Werk verlässt, muss er umfassenden Qualitätskontrollen unterzogen werden, um seine Sicherheits- und Leistungsparameter zu validieren. Das abschließende Prüfverfahren ist in verschiedene Validierungsphasen gegliedert.
Zunächst wird der Verteiler einer Helium-Dichtheitsprüfung unterzogen, wobei ein hochempfindlicher Massenspektrometer-Leckdetektor zum Einsatz kommt. Das System wird evakuiert, und Heliumgas wird von außen auf alle Schweißnähte und mechanischen Verbindungen aufgebracht. Alternativ wird der Verteiler mit Helium unter Druck gesetzt, während eine Schnüffelsonde die Verbindungen überprüft. Der zulässige Leckratengrenzwert liegt typischerweise bei weniger als einem mal zehn hoch minus neun Standardkubikzentimeter pro Sekunde. Jedes messbare Leck erfordert eine sofortige Behebung und eine erneute Prüfung.
Anschließend werden Feuchtigkeits- und Partikelanalysen an den internen Leitungen durchgeführt. Der Verteiler wird mit ultrahochreinem Stickstoff gespült, und spezielle Analysegeräte messen Spuren von Feuchtigkeit und Sauerstoff bis hinunter in den einstelligen Bereich von Teilen pro Milliarde. Partikelzähler stellen sicher, dass das System keine Mikroverschmutzungen abgibt, die nachgeschaltete Laborprozesse beeinträchtigen oder empfindliche Analysegeräte beschädigen könnten.
Abschließend werden umfassende Funktions- und elektrische Prüfungen durchgeführt. Techniker simulieren Fehlerzustände, Notabschaltabläufe und Stromausfälle, um sicherzustellen, dass alle Hardware-Verriegelungen und Software-Sicherheitsroutinen einwandfrei reagieren. Sobald alle Tests bestanden sind, wird der Schrank gereinigt, in eine zweilagige antistatische Polyethylen-Verpackung eingeschweißt, mit einer Stickstoffdecke gespült und für den Transport in eine Transportkiste verpackt.
Zentrale Labor-Gasversorgungssysteme
Zentrale Labor-Gasversorgungssysteme
Fazit
Die Herstellung von Spezialgasschränken für Labore ist ein präzisionsorientierter Prozess, bei dem Bauingenieurwesen, Metallurgie, Reinraummontage und automatisiertes Software-Design zusammenkommen. Durch die strenge Kontrolle der Materialauswahl, die Einhaltung von Orbitalschweißprotokollen, die Montage in Reinräumen und die Integration reaktionsschneller Steuerungsarchitekturen liefern Hersteller kritische Infrastruktur, die die Sicherheit im Labor gewährleistet. Diese robusten Systeme ermöglichen es Forschungseinrichtungen, fortschrittliche, flüchtige Chemikalien mit vollstem Vertrauen einzusetzen und so sowohl Menschenleben als auch die wissenschaftliche Genauigkeit zu schützen.
Weitere Informationen zum Herstellungsprozess von Spezialgas-Schränken für Laboratorien finden Sie auf der Website von Chengwei Semiconductor unter https://www.chengweisemi.com/gas-cabinet/.