
#Produkttrends
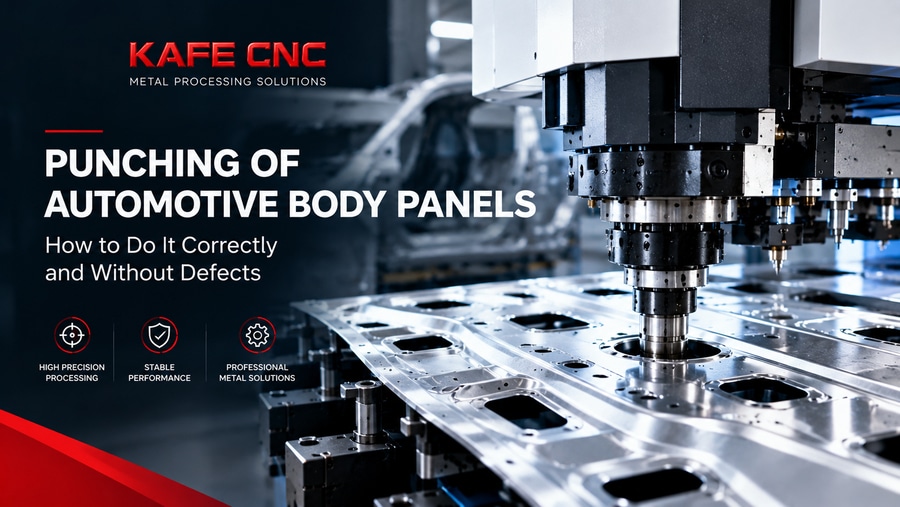
Stanzen von Karosserieteilen: So gelingt es fehlerfrei und korrekt
Vermeiden Sie häufige Fehler beim Stanzen von Karosserieteilen und verbessern Sie die Qualität Ihrer Blechfertigung.
Warum herkömmliche Verfahren oft zu Fehlern führen
Vier technische Voraussetzungen für das Stanzen von Karosserieteilen
So vermeiden Sie die drei häufigsten Fehler
Fazit: Das Stanzen von Karosserieteilen ist ein komplexer Prozess, kein bloßer Einzelschritt
Das Stanzen von Karosserieteilen ist mehr als nur ein Maschinenarbeitsgang; es erfordert ein präzises Zusammenspiel von Blechsteifigkeit, Werkzeuggeschwindigkeit, Lochgeometrie und der Stabilität der Werkstückspannung. Eine Abweichung von nur einem Millimeter beim Stützspalt führt zu einer Wellenbildung auf der Sichtseite. Ein einziger Timing-Fehler am Servo-Revolverstanzkopf verschiebt die Stanzposition um 0,15 mm – eine inakzeptable Toleranz bei der Montage von Türmodulen oder Motorhaubenkomponenten. Wir haben dies schon dutzende Male erlebt: Kunden liefern Teile mit Mikrorissen an den Lochrändern an, obwohl die CAM-Programmeinstellungen „korrekt“ waren. Der Grund ist immer derselbe: Das Stanzen von Karosserieteilen erfordert nicht nur die richtige Ausrüstung, sondern auch eine Kultur der Fertigungsexzellenz.
Warum herkömmliche Verfahren oft zu Fehlern führen
Viele Werkstätten nutzen für die Kleinserienfertigung noch mechanische Abkantpressen oder manuelle Stanzvorrichtungen. Ein Karosserieteil ist jedoch nicht mit dem 2-mm-Stahl vergleichbar, der für Schaltschränke verwendet wird. Bei diesen Anwendungen kommen hochfeste Stähle (DP600–DP1000), Aluminiumlegierungen der Serien 5xxx und 6xxx sowie mehrschichtige Verbundwerkstoffe mit Polymer-Zwischenschichten zum Einsatz. Ein plötzlicher Schlag ohne Kraftregelung führt zu:
plastischer Verformung im Bereich des Lochs – einem „Flachdrücken“ der Kante;
Bildung eines Grats (oder einer „Beule“) auf der Rückseite, was die Montage von Befestigungselementen oder die Abdichtung behindert;
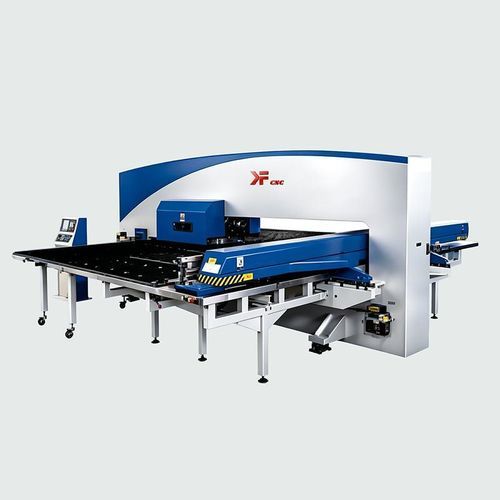
verborgenen Mikrorissen im Übergangsbereich zwischen dicken und dünnen Abschnitten des Teils (z. B. nahe der Schweißnaht am Schweller) – diese sind nur mittels Ultraschallprüfung erkennbar. In einem Testlauf in einem Werk in Tatarstan verglichen wir drei Verfahren zum Stanzen von Löchern mit 8,5 mm Durchmesser in ein 1,8 mm dickes DP800-Stahlblech. Die Ergebnisse sprechen für sich: Eine mechanische Presse verursachte eine Ausschussquote von 23 % aufgrund von Problemen mit der Kantengeometrie, eine hydraulische Stanzmaschine lag bei 12 %, während die Servo-Revolverstanzmaschine KF-TP2000 einen Wert von 0,7 % erreichte. Der Unterschied liegt in der Kontrolle von Kraft und Geschwindigkeit zu jedem Zeitpunkt des Arbeitszyklus. Vier technische Voraussetzungen für das Stanzen von Karosserieteilen
Zuverlässiges Stanzen ist keine Frage roher Gewalt, sondern der Kontrolle. Folgende Aspekte prüfen wir bei der Implementierung als Erstes:
Achssynchronisation: Die Maschine muss die Tischbewegung, die Positionierung des Werkzeugrevolvers und den Stanzhub simultan steuern. Schon eine Verzögerung von 2 ms zwischen der Werkstückpositionierung und dem Beginn des Stanzhubs führt zu einem Abscheren der Kanten.
Adaptive Kraftregelung: Das System muss die Vorschubgeschwindigkeit beim Eintritt in das Material reduzieren und beim Austritt erhöhen. Bei Maschinen von Jinan Kefei Machinery Equipment LLC erfolgt dies durch Echtzeit-Rückmeldungen von Kraftsensoren – eine Umrüstung für verschiedene Stahlsorten ist somit nicht erforderlich.
Positionsgenauigkeit (Wiederholgenauigkeit): ±0,03 mm ist nicht nur ein Marketingwert, sondern eine von Automobilherstellern (OEMs) geforderte Spezifikation. Selbst bei Temperaturschwankungen von ±5 °C in der Fertigungshalle gleicht das System die Wärmeausdehnung der Führungen aus.
Flexibilität des Werkzeugsystems: Mindestens 12 Revolverpositionen ermöglichen das Stanzen von Löchern, Konturschneiden, Anfasen und Kalibrieren in einer einzigen Aufspannung – ohne Umspannen oder Verlust des Positionsbezugs.
So vermeiden Sie die drei häufigsten Fehler
In der Praxis entstehen 80 % der Probleme nicht durch die Anlage selbst, sondern durch deren Handhabung:
Fehler Nr. 1: „Vernachlässigung des Schneidspalts.“ Viele glauben, die Angabe des Lochdurchmessers genüge. Der Schneidspalt zwischen Stempel und Matrize muss jedoch 8–12 % der Blechdicke betragen – 10 % bei Aluminium und 8 % bei DP1000-Stahl. Andernfalls riskieren Sie erhöhten Werkzeugverschleiß und ungleichmäßige Kanten.
Fehler Nr. 2: „Betrieb mit maximaler Geschwindigkeit.“ Eine Vorschubgeschwindigkeit von 200 mm/s ist für 0,8 mm dickes verzinktes Blech geeignet; für ein 2,2 mm dickes Karosserieteil aus 22MnB5-Stahl liegt die optimale Geschwindigkeit jedoch bei 45–65 mm/s. Maschinen der Serie KF-TP passen die Parameter automatisch auf Basis einer integrierten Materialdatenbank an.
Fehler Nr. 3: „Fehlende Überprüfung der Ebenheit.“ Eine Fehlstellung des Werkstücks von nur 0,1 mm führt zu einer ungleichmäßigen Belastung des Stempels. Die Lösung ist ein Vakuumtisch mit Zonensteuerung oder pneumatische Auflagen, die mit Drucksensoren ausgestattet sind. Fazit: Das Stanzen von Karosserieteilen ist ein komplexer technologischer Prozess und nicht bloß ein einfacher Arbeitsgang.
Wer sich noch auf die grundlegende Frage konzentriert, „wie man ein Loch stanzt“, steht erst am Anfang des Weges. Wer sich hingegen fragt, „wie sich eine gleichbleibende Wiederholgenauigkeit der Lochgeometrie über verschiedene Chargen, Materialien und Bediener hinweg sicherstellen lässt“, der bewegt sich auf dem richtigen Niveau. Das Stanzen von Karosserieteilen erfordert heute ein Gesamtsystem – nicht nur eine einzelne Maschine –, das von adaptiver Software bis hin zu einem Service-Support reicht, der in der Lage ist, eine Abweichung bei der Positionierung (Positionierungsdrift) innerhalb von nur 15 Minuten zu diagnostizieren. Jinan Kefei Machinery Equipment Co., Ltd. konzipiert seine Anlagen gezielt für diese Praxisanforderungen und legt dabei besonderen Wert aufunter Berücksichtigung realer Fertigungsumgebungen anstelle von Laborspezifikationen. Detaillierte technische Spezifikationen, Schaltpläne und Beispiele für die spezifische Plattenbearbeitung finden Sie unter https://www.kafecnc.com