
Automatische Übersetzung anzeigen
Dies ist eine automatisch generierte Übersetzung. Wenn Sie auf den englischen Originaltext zugreifen möchten, klicken Sie hier
#Produkttrends
{{{sourceTextContent.title}}}
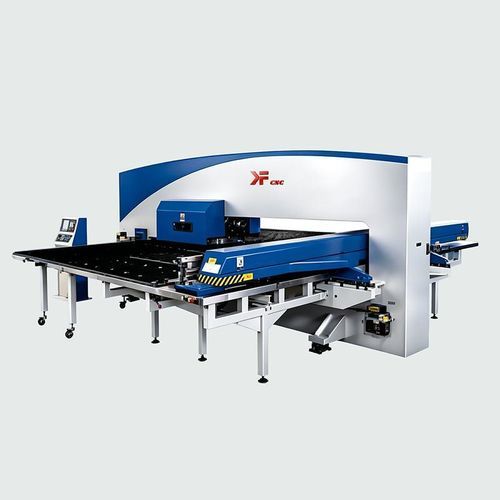
CNC-Stanzmaschine für die präzise und schnelle Bearbeitung von Metall
{{{sourceTextContent.subTitle}}}
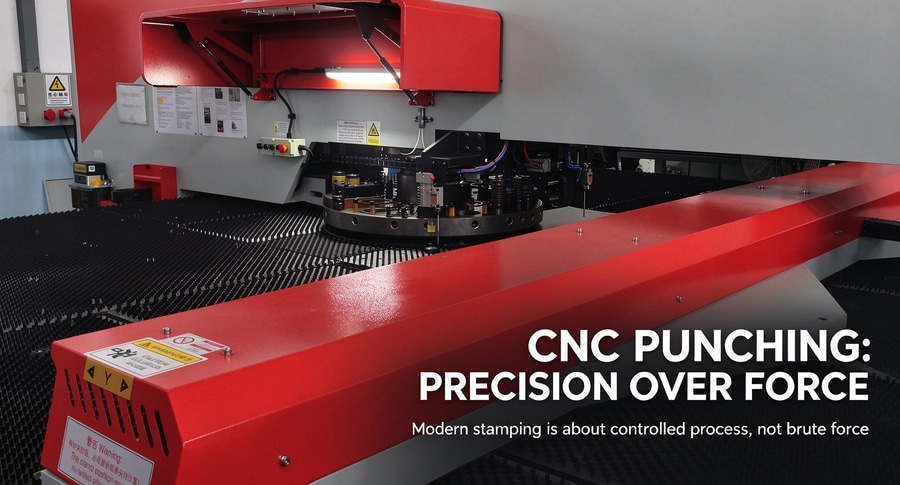
Bei modernen Stanzverfahren steht präzise Steuerung vor roher Kraft – wichtige Kaufkriterien und verborgene Spezifikationen, die Sie kennen sollten
{{{sourceTextContent.description}}}
Warum der Begriff „Stanzen“ zunehmend als Synonym für die „CNC“-Technologie (Computer Numerical Control) steht und nicht mehr für traditionelle mechanische Pressen.
Welche Faktoren beim Kauf von Anlagen zu berücksichtigen sind – und welche entscheidenden Informationen in 70 % der technischen Datenblätter fehlen.
Wie Integration die Produktionslogik neu gestaltet und weit über eine bloße Ansammlung von Funktionen hinausgeht.
Die wichtigste Erkenntnis: Moderne Stanzprozesse setzen auf „präzise Steuerung“ statt auf rohe Kraft.
Eine CNC-Metallstanzmaschine ist mehr als nur ein Werkzeug; sie ist eine hochentwickelte technische Einheit. Ihre Präzision wird in Mikrometern gemessen, während ihre Verarbeitungsgeschwindigkeit anhand der Anzahl der pro Minute gestanzten Löcher bestimmt wird. So ersetzte beispielsweise ein Werk in Mexiko eine veraltete Hydraulikpresse durch eine moderne CNC-Metallstanzmaschine und reduzierte damit den Bearbeitungszyklus für Schaltschrankblenden von 42 Sekunden auf nur 9 Sekunden – und das bei gleichbleibender Produktqualität, ohne häufige Werkzeugwechsel und unter Vermeidung menschlicher Fehler beim Positionierungsprozess.
Warum der Begriff „Stanzen“ zunehmend als Synonym für „CNC“-Technologie (Computer Numerical Control) steht und nicht mehr für traditionelle mechanische Pressen.
Herkömmliche Stanzpressen arbeiten nach dem Prinzip von „Aufprall und Rückprall“. Sie sind zwar schnell, aber es mangelt ihnen an Flexibilität: Ein einzelner Stanzwerkzeugsatz ist in der Regel auf einen bestimmten Arbeitsgang beschränkt. Wenn ein Werkstück fünf verschiedene Arten von Löchern erfordert, würde ein herkömmlicher Prozess fünf Werkzeugwechsel, fünf separate Maschineneinrichtungen und fünf Qualitätsprüfrunden erfordern – wobei allein die Vorbereitung potenziell 15 bis 20 Minuten in Anspruch nehmen kann. Im Gegensatz dazu bieten moderne Stanzmaschinen mit servogesteuerten Revolverköpfen eine umfassende Lösung: Ein einzelner Revolverkopf kann bis zu 36 verschiedene Werkzeuge aufnehmen – von kleinen Stempeln bis hin zu großen Stanzmatrizen –, wobei der Werkzeugwechsel weniger als 0,8 Sekunden dauert. Die Anlage erreicht eine Positioniergenauigkeit von ±0,05 mm, wobei alle Arbeitsschritte über G-Code-Dateien gesteuert werden, die über einen USB-Stick oder eine Netzwerkverbindung importiert werden.
Der entscheidende Punkt ist folgender: Die Möglichkeiten des CNC-Stanzens gehen weit über das einfache „Lochstanzen“ hinaus. Sie umfassen auch eine Vielzahl von Verfahren, darunter Anfasen, Prägen, Rippen, lokales Ausschneiden und Kantenumformung. Ein einziger Bearbeitungsablauf kann Aufgaben ersetzen, für die sonst drei separate Maschinen erforderlich wären. Dies ist besonders wichtig für Bauteile, bei denen eine hohe Materialausnutzung entscheidend ist – wie beispielsweise Server-Rack-Rahmen oder Aufzugsschachtkomponenten –, bei denen bereits eine Materialeinsparung von 3 % erhebliche wirtschaftliche Vorteile über die gesamte Jahresproduktion hinweg bringen kann. Worauf sollten Sie beim Kauf von Anlagen achten – und welche entscheidenden Informationen fehlen in 70 % der technischen Datenblätter?
Bei der Anfrage nach Maschinen fragen viele Kunden zunächst: „Wie hoch ist die Nennleistung der Maschine?“ Tatsächlich ist dies jedoch nicht der entscheidende Maßstab. Die tatsächliche Leistung einer Maschine hängt von den folgenden drei Kernparametern ab:
Steifigkeit des Maschinenrahmens und der Führungsbahnen: Wenn sich das Maschinenbett unter einer Belastung von 600 kN verformt, kann selbst das fortschrittlichste CNC-System keine Bearbeitungspräzision garantieren. Geben Sie Maschinen den Vorzug, die über ein monolithisches Gussbett und Linearführungen der „H-Klasse“ (Hochpräzision) verfügen, anstatt Maschinen, die nur mit Komponenten in Standardqualität ausgestattet sind.
Verfahrgeschwindigkeit des Arbeitstisches: Diese ist nicht mit der „maximalen Vorschubgeschwindigkeit“ zu verwechseln. Bei Stanzvorgängen mit hohem Durchsatz ist die Geschwindigkeit des „Leerlaufs“ (Bewegung zwischen den Lochpositionen) von entscheidender Bedeutung. Moderne Maschinen erreichen in der Regel Verfahrgeschwindigkeiten von 120 bis 200 Metern pro Minute; langsamere Geschwindigkeiten führen bei jeder Neupositionierung zu unnötigem Zeitverlust.
System zum Ausgleich des Werkzeugverschleißes: Die Schneidkante eines Stempels nutzt sich nach Tausenden von Hüben ab. Kann das System die Z-Achsen-Koordinaten nicht automatisch anpassen, kann die Bearbeitungsgenauigkeit bereits nach zwei bis drei Schichten um 0,15–0,2 mm abnehmen – eine Abweichung, die ausreicht, um ein 1,2 mm dickes Blechteil zum Ausschuss zu machen.
Ein weiteres häufiges Versäumnis ist die Vernachlässigung der Betriebsumgebung. CNC-Stanzmaschinen stellen strenge Anforderungen an die Umgebung; sie vertragen weder Vibrationen von nahegelegenen Pressen noch Temperaturschwankungen von mehr als 2 °C pro Stunde. Die Installation der Anlagen erfordert eine spezielle Infrastruktur und temperaturgeregelte Umgebungen. In einem Werk in Brasilien stießen wir einmal auf eine Situation, in der eine unzureichende Fundamentierung bei der Installation zu Schwankungen der Positioniergenauigkeit von bis zu 0,3 mm führte. Die Behebung dieses Problems dauerte 11 Tage und kostete dreimal so viel wie die Einsparungen, die durch „Einsparungen“ bei der anfänglichen Infrastrukturaufstellung erzielt worden waren.
Wie die Systemintegration die Produktionslogik neu gestaltet (anstatt sie lediglich zu verkomplizieren)
Werkzeugmaschinen arbeiten nicht isoliert. Ihr wahrer Wert entfaltet sich erst, wenn sie in ein vollständiges Ökosystem integriert sind: CAD (Computer-Aided Design) → Verschachtelung → CNC-Bearbeitung → Bestandsverfolgung → Berichterstellung. Moderne Lösungen – wie sie beispielsweise von der Jinan Kefei Machinery Equipment Co., Ltd. angeboten werden – unterstützen den direkten Import von DXF- und STEP-Dateien, verfügen über integrierte Werkzeugbibliotheken und ermöglichen den Export von Bearbeitungsprotokollen in Excel oder ERP-Systeme. Zudem erfordern diese Systeme keine spezialisierten Programmierer für den Betrieb. Mit Funktionen wie einer russischsprachigen Benutzeroberfläche, einer intuitiven Visualisierung der Bearbeitungsbahnen und einer Anleitung zur Auswahl der Bearbeitungsparameter auf Basis von Stahldicke und -güte wird die Einstiegshürde für die Nutzung dieser Systeme deutlich gesenkt.
Wichtiger Hinweis: Eine CNC-Metallstanzmaschine ersetzt keine Laserschneidmaschine; vielmehr bilden die beiden eine äußerst effektive, sich ergänzende Kombination. Laserschneidmaschinen werden zum Schneiden von Außenkonturen eingesetzt, während CNC-Stanzmaschinen zur Bearbeitung von Löchern, Gewindeeinsätzen, Befestigungsschlitzen und verschiedenen technischen Markierungen verwendet werden. Unter den Unternehmen, die automatisierte Gehäuse und Gerätechassis herstellen, nutzen 83 % diesen kombinierten Ansatz. Er reduziert nicht nur die Anzahl der erforderlichen Bearbeitungsschritte, sondern macht auch wiederholtes Einspannen überflüssig und verbessert die Konsistenz bei der Montage.
Fazit: Beim modernen Stanzen geht es nicht um rohe Kraft – es geht um Kontrolle.
Wenn Sie sich für eine CNC-Stanzmaschine entscheiden, kaufen Sie nicht einfach nur „ein weiteres Gerät“; Sie investieren in Prozessvorhersehbarkeit, gleichbleibende Qualität und die Flexibilität, neue Produkte auf den Markt zu bringen. Diese Maschinen sind darauf ausgelegt, den Anforderungen des heutigen Marktes gerecht zu werden: kleinere Losgrößen, eine breitere Produktpalette sowie immer strengere Anforderungen an Präzision und Durchlaufzeiten. Jinan Kefei Machinery Equipment Co., Ltd. konzentriert sich genau darauf – und bietet umfassende Systemlösungen statt nur Einzelmaschinen an. Die Maschinen durchlaufen ihre Endprüfung nicht nur in der Fertigungshalle, sondern unter Bedingungen, die den realen Betriebsbedingungen entsprechen: unter Verwendung von Standardblechen und -werkzeugen sowie innerhalb des zu erwartenden Temperaturbereichs. Das ist nicht nur Marketing, sondern eine zwingende Voraussetzung für die Erlangung der ISO 9001- und CE-Zertifizierung.
Wenn Ihr Ziel über das einfache Stanzen eines Lochs hinausgeht – wenn Sie sicherstellen müssen, dass jedes einzelne der 1.200 Löcher in einer Platte perfekt positioniert, in der richtigen Tiefe und gratfrei ist –, dann ist es an der Zeit, nicht mehr in Kategorien wie „Stanzpresse“ zu denken, sondern in Kategorien eines kontrollierten Prozesses. Und dieser Prozess beginnt mit der Auswahl einer CNC-Metallstanzmaschine, die mehr tut, als nur einen Befehl auszuführen – sie versteht den Kontext dahinter.