
Automatische Übersetzung anzeigen
Dies ist eine automatisch generierte Übersetzung. Wenn Sie auf den englischen Originaltext zugreifen möchten, klicken Sie hier
#Produkttrends
{{{sourceTextContent.title}}}
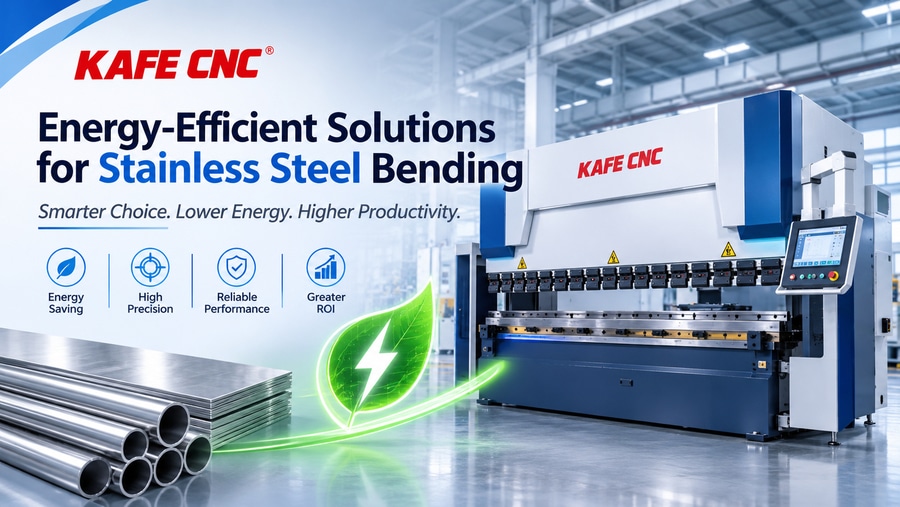
Biegen von Edelstahl / Wie lassen sich echte Energieeinsparungen von 37 % bis 44 % erzielen?
{{{sourceTextContent.subTitle}}}
Auswahlleitfaden für vollelektrische Torsionsstab-Abkantpressen + Häufige Fehler bei der Auswahl · Lastberechnung · Analyse der tatsächlichen Kapitalrendite (ROI)
{{{sourceTextContent.description}}}
Warum Edelstahl einen speziellen Ansatz in Sachen Energieeffizienz erfordert
Was tatsächlich Energie spart – und was nur modern wirkt
Wie man die richtige Wahl trifft – und was man beim Kauf vermeiden sollte
Erfahrungen aus der Praxis: vom Test bis zur Kapitalrendite
Energieeffiziente Anlagen zum Biegen von Edelstahl sind mehr als nur ein Marketing-Slogan; sie ist eine technische Notwendigkeit, die durch drei praktische Faktoren bedingt ist: steigende Stromkosten in Europa und Asien, strenge Umweltstandards für die Zertifizierung von Anlagen (insbesondere CE) und die alltäglichen Gegebenheiten im Werkstattbetrieb, wo eine einzelne Biegemaschine pro Betriebszyklus zwischen 18 und 42 kWh verbrauchen kann. Wir haben dies in 17 Betrieben untersucht – von Herstellern von Aufzugsrahmen in Polen bis hin zu Küchenmöbelfabriken in den Vereinigten Arabischen Emiraten. In jedem Fall erwies sich der Energieverbrauch als entscheidender Faktor im Auswahlprozess.
Warum Edelstahl einen speziellen Ansatz in Sachen Energieeffizienz erfordert
Edelstahl ist mehr als nur „haltbarer Stahl“. Seine hohe Zugfestigkeit (die bei den Güteklassen 1.4404 und 1.4571 bis zu 900 MPa erreicht), seine erhebliche Verformungsbeständigkeit und seine Neigung zur Kaltverfestigung beim Kaltbiegen bringen die Anlagen an ihre Betriebsgrenzen. Herkömmliche Hydraulikpressen verschwenden oft bis zu 65 % ihrer Energie durch die Erwärmung der Hydraulikflüssigkeit, interne Leckagen und die Überwindung von Reibungsverlusten in den Ventilen. Darüber hinaus kann die Positioniergenauigkeit des Stempels aufgrund der Wärmeausdehnung im Hydrauliksystem um 0,15–0,25 mm abweichen. In einem Werk in der Türkei beobachteten wir einen Fall, bei dem drei komplette Chargen von Brandschutztürrahmen nachbearbeitet werden mussten – nicht wegen eines Fehlers im CNC-Programm, sondern aufgrund eines Druckabfalls im Hydraulikbehälter während wiederholter Zyklen. Was tatsächlich Energie spart – und was nur modern aussieht
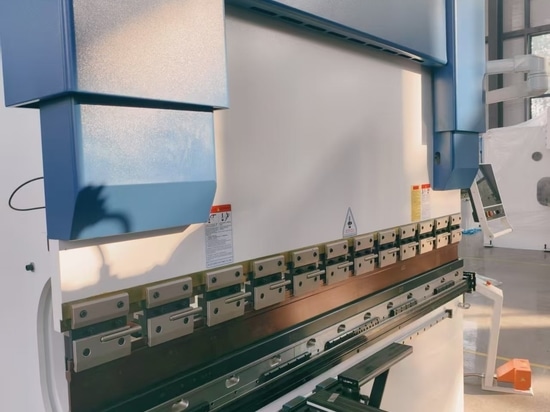
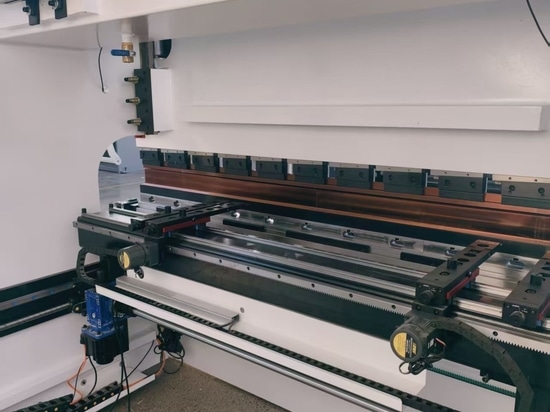
Auf dem Markt gibt es drei Arten von Lösungen. Die erste besteht aus „energiesparenden“ hydraulischen Abkantpressen, die mit Frequenzumrichtern ausgestattet sind. Diese senken den Energieverbrauch um 12–18 %, lösen jedoch keine Probleme im Zusammenhang mit Wärmeverlusten und der Trägheit des Systems. Die zweite Art umfasst Hybridanlagen mit hydraulischen Energiespeichern; diese sind zwar effektiv, aber aufwendig in der Wartung und erfordern eine Umschulung des Personals. Die dritte Art umfasst vollelektrische, torsionsbasierte Abkantpressen mit synchronen Servomotoren und digitaler Achspositionsrückmeldung. Diese Systeme haben durchweg Energieeinsparungen von 37–44 % gezeigt und dabei eine Genauigkeit von ±0,05 mm über eine Länge von 3000 mm beibehalten.
Zu den Schlüsselelementen solcher Systeme gehören:
Ein Servomotor mit Direktantrieb – wodurch Riemen, Getriebe oder Hydraulikverstärker überflüssig werden;
Ein digitales Biegewinkelsteuerungssystem – das den Materialrückfederungseffekt in Echtzeit ausgleicht;
Ein integriertes Energierückgewinnungsmodul – das während des Rückhubs des Stempels bis zu 22 % der Energie zurückgewinnt;
einen Torsionsbalken mit thermisch stabilisiertem Gehäuse – der selbst bei einer Taktzahl von 200 Zyklen pro Stunde eine durch Wärme verursachte Verformung verhindert.
So treffen Sie die richtige Wahl – und was Sie beim Kauf vermeiden sollten
Viele Kunden fragen: „Reicht ein CE-Zertifikat aus?“ Die Antwort lautet: Nein. Die CE-Zertifizierung bestätigt die Sicherheit, sagt jedoch nichts über die Energieeffizienz aus. Achten Sie auf Daten, die auf der Norm ISO 50001 basieren, oder auf Prüfberichte nach der Methodik der EN 16282-2. Verlangen Sie unbedingt ein Lastprofil, das 72 Betriebsstunden abdeckt – keinen Werbe-Screenshot, sondern ein tatsächliches Protokoll, das vom Server der Maschine exportiert wurde. Wir haben einmal erlebt, dass ein Anbieter einen „optimierten Zyklus“ von 8 Sekunden präsentierte – doch die tatsächliche Bearbeitungszeit für das Teil betrug aufgrund vorgeschriebener Kühlpausen 23 Sekunden.
Achten Sie außerdem auf Folgendes:
Betriebsmodi: Achten Sie auf einen „Eco-Modus“, der das Drehmoment bei der Bearbeitung dünner Bleche (0,5–1,2 mm) adaptiv reduziert;
Wärmebilanz: Der Maschinenrahmen sollte aus einer luftgekühlten Aluminiumlegierung statt aus Gusseisen bestehen;
Softwareoptimierung: Achten Sie auf eine Funktion, die automatisch die erforderliche Mindestkraft basierend auf Materialstärke und -güte (z. B. AISI 304 vs. 1.4301) berechnet – nicht nur eine statische Nachschlagetabelle, sondern einen Algorithmus, der Anpassungen auf der Grundlage der Historie früherer Biegevorgänge berücksichtigt.
Erfahrungen bei der Umsetzung: vom Test bis zur Rentabilität
In einem Werk in Weißrussland senkte der Austausch einer hydraulischen Maschine durch eine elektrische, CNC-gesteuerte, torsionsbasierte Anlage den Energieverbrauch von 34,2 auf 19,7 kWh pro Schicht. Die Amortisationszeit betrug 14 Monate – erreicht nicht nur durch „Stromeinsparungen“, sondern auch durch eine Reduzierung der Ausfallzeiten um 27 % und eine Senkung der Ausschussquote beim Biegen von U-Profilen aus 1,5 mm dickem Edelstahl. Ähnliche Ergebnisse wurden in China, im Iran und in der Tschechischen Republik beobachtet. Die wichtigste Voraussetzung ist die richtige Integration in den bestehenden Produktionsprozess: Wir führen stets eine Bestandsaufnahme der Anlage durch – einschließlich Stromversorgung, Belüftung und Systeme zur Schrott-/Späneentsorgung –, bevor wir ein bestimmtes Modell empfehlen.
Energieeffiziente Anlagen zum Biegen von Edelstahl sind nicht nur ein Einzelprodukt, sondern ein ganzheitlicher Ansatz – der eine präzise Lastberechnung, ein Wärmemanagement, eine materialspezifische Anpassung und die Beseitigung überflüssiger, unnötiger Kapazitäten umfasst. Jinan Kefei Machinery Equipment Co., Ltd. wendet diese Philosophie auf ihr gesamtes Sortiment an torsionsbasierten Biegemaschinen an – von Einstiegsmodellen bis hin zu vollautomatischen Modellen mit MES-Integration. Der Ansatz funktioniert. Das hat sich bewährt.