Automatische Übersetzung anzeigen
Dies ist eine automatisch generierte Übersetzung. Wenn Sie auf den englischen Originaltext zugreifen möchten, klicken Sie hier
#Produkttrends
{{{sourceTextContent.title}}}
AlN oder Aluminiumoxid: Welcher Keramikträger eignet sich besser für die Laserdiodenverpackung?
{{{sourceTextContent.subTitle}}}
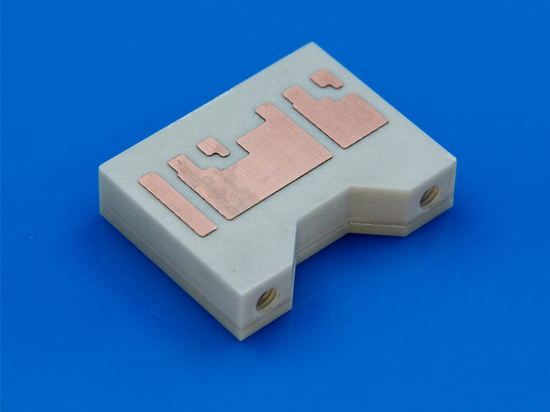
Laserdiode mit Keramik-Submount
{{{sourceTextContent.description}}}
Wenn Ingenieure AlN- und Aluminiumoxid-Laserkeramik-Submounts für die Diodenverpackung vergleichen, scheint AlN aufgrund seiner deutlich höheren Wärmeleitfähigkeit die naheliegende Wahl zu sein. Bei vielen Hochleistungsgehäusen trifft dies auch zu. Doch das ist nicht die ganze Wahrheit.
Die eigentliche Frage ist, wie viel des Temperaturanstiegs vom Laserübergang zur Gehäusebasis über die Keramik erfolgt. Bei einem Hochleistungs-CW-Laser in einem kompakten Gehäuse rechtfertigt AlN oft seine höheren Kosten. Bei einem Gerät mit mittlerer Leistung, einer effizienten Gehäusebasis und ausreichender thermischer Reserve kann Aluminiumoxid in der Praxis jedoch ebenso gut funktionieren.
Bei INNOVACERA betrachten wir lieber das gesamte Gehäuse, bevor wir eines der beiden Materialien empfehlen.
Warum der Submount wichtig ist
Die am Laserübergang erzeugte Wärme legt einen kurzen, aber komplexen Weg zurück:
Laserübergang → Laserchip → Chipbefestigung → Keramik-Submount → TEC oder Gehäusebasis → Kühlkörper
Das Submount befindet sich direkt unter dem Laserdie und muss daher mehrere Aufgaben gleichzeitig erfüllen. Es stützt den Chip, sorgt für elektrische Isolierung und leitet die Wärme in die größere Gehäusestruktur ab. Seine Oberfläche muss zudem für die Metallisierungs-, Die-Attach- und Drahtbond-Prozesse des Kunden geeignet sein.
Dies wird umso anspruchsvoller, je kleiner die Lasergehäuse werden. Ein gutes Beispiel hierfür sind leistungsstarke CW-DFB-Laser, die in der optischen Kommunikation zum Einsatz kommen. Sie müssen eine stabile Leistung und Wellenlänge aufrechterhalten, während sie auf begrenzter Fläche im Dauerbetrieb arbeiten. Selbst wenn die TEC-Temperatur gut geregelt wird, kann der Laserübergang erheblich heißer werden, wenn die Wärmeabfuhr durch die Chipbefestigung oder den Submount eingeschränkt wird.
Dabei ist (t) die Keramikdicke, (k) die Wärmeleitfähigkeit und (A) die effektive Wärmeübertragungsfläche.
Bei identischen Abmessungen weist eine AlN-Schicht etwa ein Siebtel bis ein Zehntel des Wärmewiderstands von 96-prozentigem Aluminiumoxid auf. Die Gesamtverbesserung des Gehäuses fällt zwar geringer aus, da auch die Chipbefestigung und andere Schnittstellen zum Wärmewiderstand beitragen, doch ist der Unterschied bei einem thermisch begrenzten Design dennoch erheblich.
Wo AlN einen echten Unterschied macht
AlN ist in der Regel die bessere Wahl, wenn ein Laser dauerhaft mit hoher Leistung betrieben wird und die Wärme über eine kleine Fläche abgeleitet werden muss. In dieser Situation kann die Keramik einen wesentlichen Anteil am thermischen Widerstand zwischen Sperrschicht und Basis ausmachen. Durch den Ersatz von Aluminiumoxid durch AlN gelangt die Wärme effizienter zum TEC oder zur Gehäusebasis.
Dies ist besonders nützlich bei kompakten DFB-Lasergehäusen, bei denen das Design nicht einfach einen größeren Wärmeverteiler vorsieht. AlN hilft auch bei Baugruppen, bei denen der Laser, der Treiber oder andere aktive Bauelemente dicht beieinander angeordnet sind. Eine bessere laterale Wärmeverteilung reduziert lokale Hotspots und begrenzt die thermische Wechselwirkung zwischen benachbarten Komponenten.
Auch wellenlängensensitive Gehäuse können davon profitieren. Ein TEC regelt die Temperatur an seiner eigenen Oberfläche, nicht direkt am Laserübergang. Ein geringerer Wärmewiderstand zwischen dem Übergang und dem TEC verringert den Temperaturunterschied zwischen beiden, wodurch die geregelte Gehäusetemperatur den tatsächlichen Betriebszustand des Lasers besser widerspiegelt.
AlN hat eine weitere nützliche Eigenschaft: Sein Wärmeausdehnungskoeffizient liegt im Allgemeinen näher an dem gängiger Halbleitermaterialien als der von Aluminiumoxid. Dies kann Spannungen in der Chip-Befestigungsstruktur während der Montage und bei Temperaturwechselbeanspruchungen verringern. Der tatsächliche Nutzen hängt vom Chipmaterial, dem Lötverfahren, der Verbindungstemperatur und der Bauteilgröße ab, daher sollte der Wärmeausdehnungskoeffizient stets als Teil der gesamten Baugruppe berücksichtigt werden.
Wo Aluminiumoxid nach wie vor sinnvoll ist
Aluminiumoxid bleibt für viele Lasergehäuse eine solide technische Wahl. Es ist elektrisch isolierend, mechanisch stabil, weit verbreitet und kostengünstiger als AlN.
Wenn der Laser eine moderate Wärmemenge erzeugt und das Gehäuse bereits über eine wirksame Metallbasis verfügt, ist die Keramik möglicherweise nicht der Hauptwärmeengpass. In diesem Fall kann der Wechsel zu AlN zusätzliche Kosten verursachen, ohne eine nennenswerte Senkung der Sperrschichttemperatur zu bewirken.
Aluminiumoxid ist zudem für die Serienfertigung attraktiv, wenn thermische Tests eine ausreichende Betriebsreserve bestätigen. Es ist wenig sinnvoll, eine leistungsstärkere Keramik zu spezifizieren, wenn das bestehende Gehäuse die Temperatur- und Zuverlässigkeitsziele bereits erfüllt.
Auch die Dicke spielt eine Rolle. Ein dünnerer Aluminiumoxid-Submount weist einen geringeren thermischen Widerstand durch die Dicke auf und kann für bestimmte Designs geeignet sein. Eine Verringerung der Dicke kann jedoch die Ebenheit, die Steifigkeit, die Handhabungsausbeute und die Rissbeständigkeit beeinträchtigen. Ein sinnvoller Vergleich sollte daher zwischen zwei konkreten Designs erfolgen – beispielsweise zwischen dünnem Aluminiumoxid und AlN in Standarddicke – und nicht lediglich anhand ihrer Volumleitfähigkeitswerte.
Die Schnittstellen können ebenso wichtig sein wie die Keramik selbst
Ein gutes AlN-Submount kann einen mangelhaften Montageprozess nicht ausgleichen.
Hohlräume oder ungleichmäßige Dicke in der Chip-Bond-Schicht können direkt unter dem Laser lokale Hotspots erzeugen. Eine schlechte Ebenheit des Submounts kann zu ungleichmäßiger Verklebung oder vermindertem Kontakt mit der Gehäusebasis führen. Eine dicke Verbindungsschicht zwischen Submount und TEC kann einen so hohen Widerstand verursachen, dass ein Teil des durch die Verwendung von AlN erzielten Vorteils zunichte gemacht wird.
Auch die Oberflächenbeschaffenheit muss auf den nachgelagerten Prozess abgestimmt sein. Für ein Metallisierungssystem ist möglicherweise eine polierte Oberfläche erforderlich, während ein anderer Prozess für eine zuverlässige Haftung einen anderen Rauheitsbereich benötigt. Die Zeichnung sollte daher Ebenheit, Parallelität und Oberflächenrauheit entsprechend der tatsächlichen Montageart definieren, anstatt unnötig enge Toleranzen vorzugeben.
Aus diesem Grund beurteilen wir ein Laser-Submount nicht allein anhand der Wärmeleitfähigkeit. Die Keramikqualität, die Dicke, der Oberflächenzustand und das Verbindungsverfahren beeinflussen alle das fertige Gehäuse.
Die elektrische Eingangsleistung allein gibt keinen vollständigen Aufschluss über die Wärmebelastung. Auch die optische Ausgangsleistung und der Laserwirkungsgrad sind erforderlich, um abzuschätzen, wie viel Leistung im Inneren des Gehäuses in Wärme umgewandelt wird.
Welches Material sollten Sie wählen?
Für einen Hochleistungs-CW-Laser in einem kompakten Gehäuse ist AlN in der Regel der bessere Ausgangspunkt. Seine höhere Wärmeleitfähigkeit bietet mehr Spielraum für die Steuerung der Übergangstemperatur, der Wellenlängenstabilität und der Langzeitleistung.
Für ein Gerät mit mittlerer Leistung und einer effizienten Gehäusestruktur kann Aluminiumoxid dieselben funktionalen Anforderungen zu geringeren Kosten erfüllen.
INNOVACERA liefert blanke Keramiksubstrate aus AlN und Aluminiumoxid mit kundenspezifischen Abmessungen, Dicken und Oberflächenbeschaffenheiten. Anhand einer Überprüfung des Gehäuse-Layouts und der Betriebsanforderungen können wir Ihnen dabei helfen, festzustellen, ob AlN einen nützlichen thermischen Vorteil bietet oder ob Aluminiumoxid für das Design bereits ausreichend ist.
Die angegebenen Werte sind repräsentative Materialeigenschaften. Die endgültigen Spezifikationen hängen von der Keramiksorte, der Geometrie, dem Verarbeitungsverfahren und den Prüfanforderungen ab.